
Suministro de botellas
Integración de soplado y llenado: falta de botellas y atascos
¿La sopladora tiene velocidad, pero la llenadora espera botellas? Revise cuello aprobado, pérdidas de transferencia, entrada y señales entre equipos.
Decisión del comprador
¿Faltan botellas aceptables, se pierden en la transferencia o una condición de entrada las retiene?
Respuesta directa
Compare botellas vacías aceptables entregadas a la llenadora y demanda sobre la misma base de formato y tiempo, no solo la placa de la sopladora. Localice la primera condición ausente o bloqueada entre descarga, transporte y entrada con planos aprobados y estados sincronizados. Capacidades nominales iguales no excluyen incompatibilidad de envase o señal.
La sopladora funciona: ¿por qué la llenadora espera botellas?
Identifique primero la ruta real: máquinas separadas con transportador o bloque integrado. No suponga el mismo transporte de botellas vacías para todas las configuraciones.
Fije el formato y la base de manejo
Compare la botella real con el plano controlado del cuello, sus apoyos, geometría y muestras aprobadas por ambos proveedores. Revise versiones de guías, transferencias y piezas de formato. Igual volumen no prueba compatibilidad. Registre qué formato falla y dónde comienza la inestabilidad; distinga un problema geométrico o de cambio de formato de una falta de producción.
Siga las pérdidas entre descarga y entrada
Compare botellas aceptables en la descarga de soplado y entrada de llenado durante el mismo intervalo. Registre rechazos, botellas retenidas y cambios de acumulación, sin asumir que toda botella fabricada llega. Localice la primera interrupción y relacione ruta, curvas, alturas y estado del envase. Si hay transporte aéreo, el proveedor debe revisar aire y filtración; no use un aumento arbitrario de aire o una holgura genérica como solución.
Defina disponibilidad, demanda y reinicio
Alinee alarmas y estados de sopladora, transferencia y llenadora. Aclare quién detecta falta o bloqueo, qué significa la señal recibida y quién controla parada, reset y reinicio. Una señal de listo o la misma marca de PLC no prueba suministro utilizable. Los ensayos requieren botellas y criterios aprobados y personal cualificado; el acceso físico sigue el aislamiento autorizado. No anule resguardos ni enclavamientos ni reintroduzca botellas dañadas para recuperar conteos.
Investigue atascos que empiezan tras el cambio de formato
Si un formato aprobado funciona y el siguiente se atasca, registre lote, revisión de plano, geometría del cuello y soporte e identificación de piezas instaladas antes de cambiar aire o velocidad. Compare el cambio autorizado con el estado real y localice la primera transferencia desordenada durante operación normal. Conserve estados simultáneos de sopladora, transporte y llenadora; una respuesta de sensor distinta o restos del formato previo pueden parecer falta de suministro. Los proveedores afectados deben confirmar piezas, revisión de parámetros permitida y comprobaciones de reinicio. No ajuste guías dentro de un transporte protegido en marcha, provoque atascos ni utilice botellas dañadas para recuperar el conteo.
Prepare el registro de revisión de entrega
- Reunir planos de botella/cuello, muestras, piezas y revisiones vigentes.
- Marcar ruta real, puntos de transferencia y primer lugar de fallo observado.
- Registrar conteos aceptables, rechazos, acumulación y estados del mismo periodo.
- Asignar responsables de transferencia, retención y reinicio; acordar evidencias de marcha y reinicio controlado.
- Junte registro de cambio aprobado, piezas reales, lote de botellas y primera interrupción de transferencia.
Guía de planificación, no ajuste final ni aprobación de compatibilidad. Allot Tech organiza aclaraciones comprador–proveedor; proveedores conectados y equipo cualificado deben aprobar manejo, procedimientos seguros y criterios.
Revise cada parte de la alimentación
- Confirmar manejo del cuello — Use geometría de apoyo aprobada, no solo volumen.
- Revisar entrada a la llenadora — Aclare punto de transferencia, condición receptora y límite del proveedor.
- Definir control por falta de botellas — Acuerde detección, retención y reinicio si no llegan botellas aceptables.
Límite del sistema
Transferencia de botellas vacías aprobadas.
Confirmación del proyecto
Integración de soplado y llenado: falta de botellas y atascos
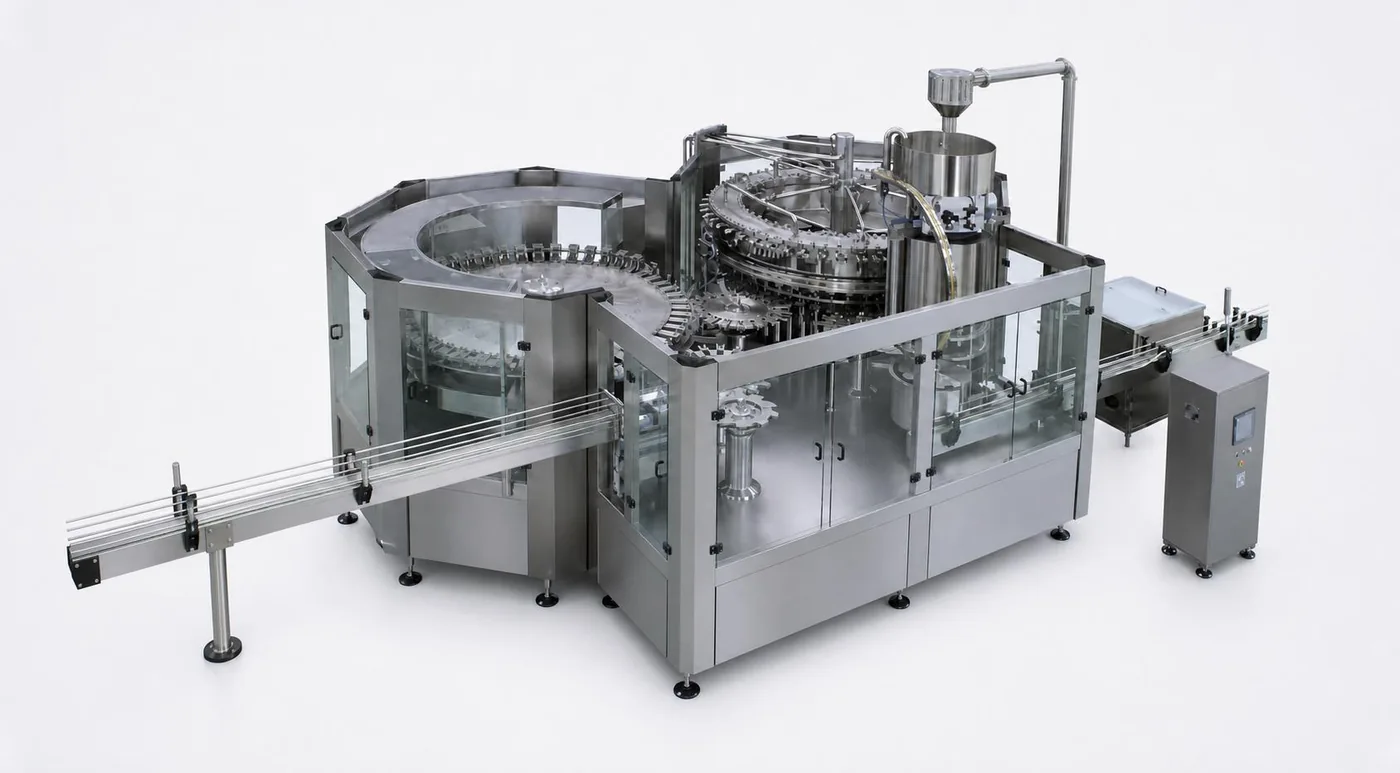
Confirmación del proyecto
¿Faltan botellas aceptables, se pierden en la transferencia o una condición de entrada las retiene?
Compare botellas vacías aceptables entregadas a la llenadora y demanda sobre la misma base de formato y tiempo, no solo la placa de la sopladora. Localice la primera condición ausente o bloqueada entre descarga, transporte y entrada con planos aprobados y estados sincronizados. Capacidades nominales iguales no excluyen incompatibilidad de envase o señal.
Este material sirve para planificar; las condiciones finales deben confirmarse en cada proyecto.
Pregunta
Preguntas frecuentes
¿Por qué faltan botellas si la sopladora tiene mayor capacidad?
Producción nominal no equivale a entrega aceptable. Revise formato/tiempo, rechazos, transferencias, acumulación y control antes de pedir una sopladora mayor.
¿Botellas del mismo volumen comparten ajuste?
No necesariamente. Apoyo del cuello, geometría, rigidez y piezas aprobadas pueden variar. Confirme planos y muestras para cada formato.
¿Conviene aumentar aire primero ante un atasco?
No existe un ajuste universal. Identifique transporte, punto de fallo y botella aprobada; el proveedor revisa condiciones y ajustes bajo procedimiento seguro.
¿Qué demuestra que soplado y llenado trabajan juntos?
Observaciones conectadas con botellas aprobadas, revisiones controladas, criterios acordados y estados registrados. Incluya transferencia, parada normal y reinicio autorizado; un vídeo de velocidad individual no basta.
¿Por qué se atasca la nueva botella a la velocidad anterior?
Misma velocidad o volumen no significa igual geometría de manejo. Verifique cuello, apoyo, comportamiento, piezas y condiciones de transferencia/control con los proveedores. Use procedimientos autorizados de cambio y aislamiento, no ajustes genéricos de guías o presión.