
Alimentazione delle bottiglie
Integrazione soffiaggio e riempimento: mancanza bottiglie e inceppamenti
La soffiatrice ha capacità ma la riempitrice attende bottiglie? Verifica collo approvato, perdite nel trasferimento, ingresso e segnali tra macchine.
Decisione del compratore
Mancano bottiglie accettabili, si fermano nel trasferimento o una condizione d’ingresso le trattiene?
Risposta diretta
Confronta bottiglie vuote accettabili consegnate alla riempitrice e domanda sullo stesso formato e intervallo, non solo la capacità nominale. Individua la prima condizione mancante o bloccata tra uscita, trasferimento e ingresso con disegni approvati e stati sincronizzati. Capacità uguali non escludono incompatibilità del contenitore o dei segnali.
La soffiatrice gira: perché la riempitrice aspetta bottiglie?
Identifica il percorso installato: macchine separate con trasportatore o blocco integrato. Non presumere lo stesso convogliamento di vuoti per tutte le configurazioni.
Fissa formato e base di movimentazione
Confronta la bottiglia reale con disegno controllato del collo, appoggi, geometria ed esemplari approvati da entrambi i fornitori. Verifica revisioni di guide, trasferimenti e parti formato. Stesso volume non prova compatibilità. Registra formato interessato e primo punto instabile; separa geometria o cambio formato da insufficiente produzione.
Segui le perdite fino all’ingresso
Confronta bottiglie accettabili all’uscita del soffiaggio e ingresso del riempimento nello stesso intervallo. Registra scarti, trattenimenti e variazioni di accumulo senza supporre che ogni bottiglia prodotta arrivi. Collega la prima interruzione a percorso, curve, quote e condizioni del contenitore. Se è installato un trasportatore ad aria, il fornitore deve rivedere aria e filtrazione; aumenti arbitrari o giochi generici non sono soluzioni universali.
Definisci pronto, richiesta e riavvio
Allinea allarmi e stati di soffiatrice, trasferimento e riempitrice. Chiarisci chi rileva mancanza/blocco, significato dei segnali ricevuti e responsabilità per arresto, reset e riavvio. Un segnale pronto o stesso marchio PLC non prova consegna utilizzabile. Prove collegate con bottiglie e criteri approvati e personale qualificato; l’accesso fisico segue la procedura autorizzata di isolamento. Non escludere protezioni o interblocchi né reintrodurre bottiglie danneggiate per recuperare conteggi.
Verificare gli inceppamenti dopo cambio bottiglia
Se un formato approvato funziona e il successivo si blocca, registrate lotto, revisione disegno, geometria collo/supporto e parti installate prima di cambiare aria o velocità. Confrontate cambio autorizzato e stato reale, localizzando la prima perdita di trasferimento ordinato durante marcia normale. Conservate stati simultanei di soffiatrice, trasporto e riempitrice; diversa risposta del sensore o residui del formato precedente possono sembrare carenza di bottiglie. I fornitori confermano parti, versione parametri consentita e controlli di riavvio. Non regolate guide in trasferimenti protetti in moto, provocate blocchi o usate bottiglie danneggiate per recuperare conteggi.
Prepara il verbale di passaggio bottiglie
- Raccogli disegni bottiglia/collo, campioni, parti e revisioni vigenti.
- Segna percorso reale, trasferimenti e primo punto di guasto osservato.
- Registra quantità accettabili, scarti, accumulo e stati nello stesso periodo.
- Assegna trasferimento, blocco qualità e riavvio; concorda prove di marcia e ripartenza controllata.
- Riunite scheda cambio approvata, codici parti effettivi, lotto e prima interruzione di trasferimento.
Guida di pianificazione, non regolazione definitiva o approvazione di compatibilità. Allot Tech organizza chiarimenti acquirente–fornitore; fornitori collegati e team qualificato approvano movimentazione, sicurezza e criteri.
Verifica ogni parte dell’alimentazione
- Confermare la presa sul collo — Usa la geometria d’appoggio approvata, non solo il volume.
- Rivedere l’ingresso della riempitrice — Chiarisci trasferimento, condizione di ricezione e confine fornitore.
- Definire il controllo per mancanza bottiglie — Concorda rilevamento, attesa e riavvio quando mancano bottiglie accettabili.
Confine del sistema
Trasferimento di bottiglie vuote approvate.
Conferma del progetto
Integrazione soffiaggio e riempimento: mancanza bottiglie e inceppamenti
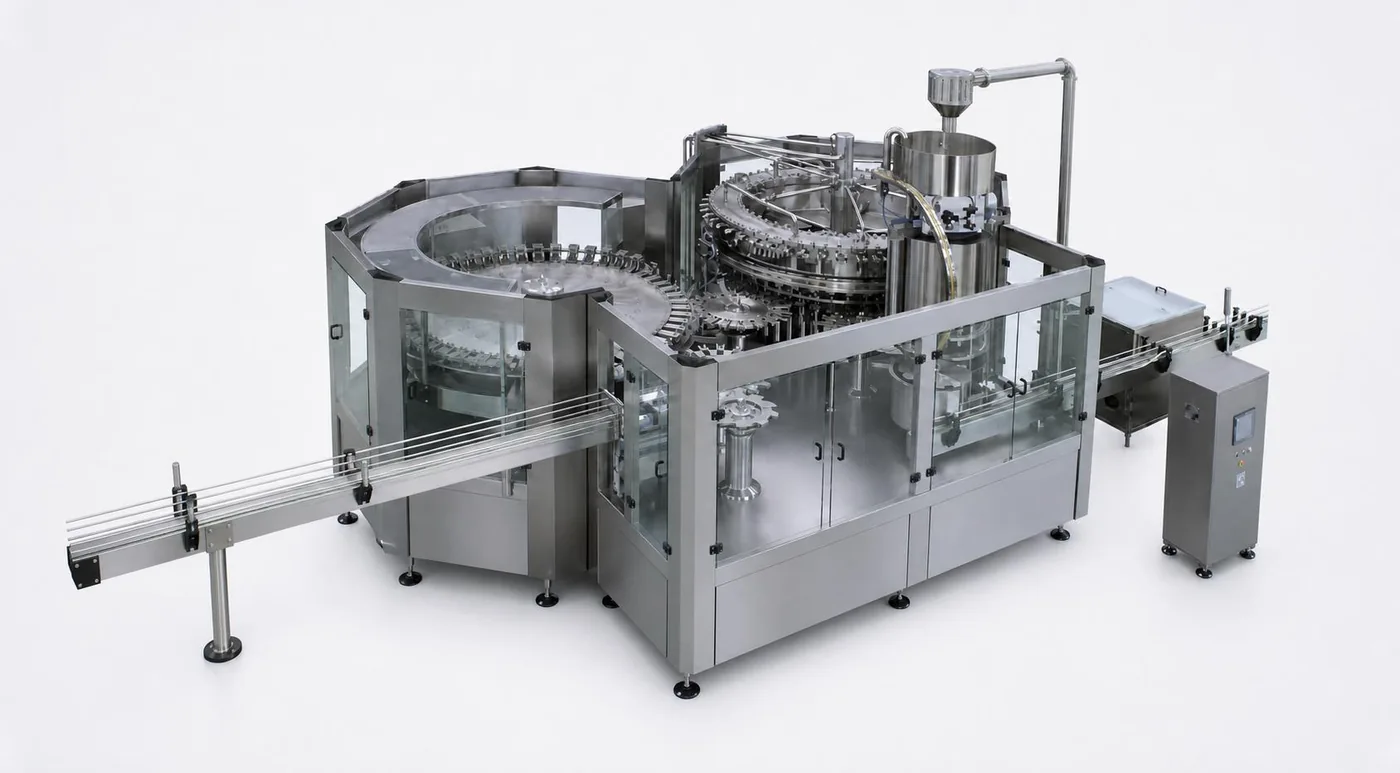
Conferma del progetto
Mancano bottiglie accettabili, si fermano nel trasferimento o una condizione d’ingresso le trattiene?
Confronta bottiglie vuote accettabili consegnate alla riempitrice e domanda sullo stesso formato e intervallo, non solo la capacità nominale. Individua la prima condizione mancante o bloccata tra uscita, trasferimento e ingresso con disegni approvati e stati sincronizzati. Capacità uguali non escludono incompatibilità del contenitore o dei segnali.
Questo contenuto serve alla pianificazione; le condizioni finali vanno confermate per ogni progetto.
Domanda
Domande frequenti
Perché mancano bottiglie se la soffiatrice ha più capacità?
Produzione nominale e consegna accettabile differiscono. Verifica formato/tempo, scarti, trasferimenti, accumulo e controllo prima di richiedere una macchina maggiore.
Bottiglie di pari volume usano lo stesso assetto?
Non necessariamente. Appoggio del collo, geometria, rigidità e parti approvate possono differire. Conferma disegni e campioni per ogni formato.
Devo aumentare subito l’aria se si inceppano?
Non c’è un’impostazione universale. Identifica percorso, punto di errore e bottiglia approvata; il fornitore rivede condizioni e regolazioni secondo procedura sicura.
Cosa dimostra l’integrazione?
Osservazioni collegate con bottiglie approvate, revisioni controllate, criteri concordati e stati registrati. Includi trasferimento, arresto normale e riavvio autorizzato; un video di una macchina non basta.
Perché la nuova bottiglia si blocca alla vecchia velocità?
Velocità o volume uguali non provano geometria di movimentazione uguale. Verificate collo, appoggio, comportamento, parti e condizioni di trasferimento/controllo con i fornitori. Usate procedure autorizzate, non giochi guida o pressioni generiche.