
Schnittstellentechnik
Wasserabfüllanlage: Leistung abgleichen und Engpässe finden
Prüfen Sie, warum eine Wasserabfülllinie trotz hoher Maschinennennleistung weniger verkaufsfähige Fertigpacks liefert als geplant.
Käuferentscheidung
Welcher nachgewiesene Prozess oder Betriebszustand begrenzt den guten Fertigausstoß?
Direkte Antwort
Legen Sie zuerst Referenzflasche, Packaufteilung und Beobachtungszeit fest. Rechnen Sie bestätigte Einzelkapazitäten auf Flaschen pro Stunde um und vergleichen Sie sie mit akzeptierten Packs am Linienende. Prüfen Sie Materialmangel, Rückstau und Wiederanlauf, bevor Sie eine schnellere Füllmaschine bestellen.
Von der Nennleistung zum nachvollziehbaren Fertigausstoß
Ein Füllerzähler und der Versandbestand haben unterschiedliche Zählgrenzen. Flaschen auf Förderern, Ausschuss und unvollständige Packs können die Differenz erklären. Vergleichen Sie dieselbe Zeitspanne und denselben Fertigzustand, bevor Sie daraus einen Leistungsfehler ableiten.
Einheit, Format und Leistungsbasis vereinheitlichen
Erfassen Sie Flaschenvolumen, Flaschen je Pack und die Bedingungen jeder Lieferantenangabe. Nettoproduktwasser in L/h geteilt durch L/Flasche ergibt ein Flaschen/h-Äquivalent. Packs/min mal Flaschen/Pack mal 60 bringt die Verpackung auf dieselbe Einheit. Rohwasserzufluss oder Pumpennennleistung ist nicht die am Füller verfügbare Nettowassermenge. Berücksichtigen Sie Spül-, Reinigungs- und weitere Wasserbedarfe getrennt. Die Umrechnung bestätigt noch keine dauerhaft erreichbare Maschinenleistung.
Materialmangel und Rückstau getrennt erfassen
Bei Materialmangel wartet eine Maschine auf vorgelagerte Versorgung oder Freigabe; bei Rückstau kann sie nicht weitergeben. Protokollieren Sie das erste Ereignis, Zeitstempel und Nachbarzustände sowie Störungen und Nachfüllvorgänge. Stoppt der Packer zuerst, kann der Füller korrekt auf einen nachgelagerten Stau reagieren. Prüfen Sie Übergaben, Etiketten- oder Folienversorgung und Packabtransport. Zeitlich überlappende Maschinenstopps dürfen nicht als unabhängige Produktionsverluste addiert werden.
Wiederanlauf und gute Packs gemeinsam prüfen
Die kleinste bestätigte Leistung auf gemeinsamer Basis ist eine vorläufige Obergrenze der erfassten Stationen, keine Zusage für verkaufsfähigen Ausstoß. Ein Puffer kann eine zeitweilige Störung überbrücken, nicht aber ein dauerhaftes Leistungsdefizit des Packens ausgleichen. Legen Sie Pufferabbau und Wiederanlauf fest. Dokumentieren Sie im verbundenen Versuch Zeitraum, akzeptierte Packs, Materialien, Versorgungsbedingungen und enthaltene Formatwechsel. Verfügbarkeit und Ausschuss benötigen Projektdaten; setzen Sie keinen pauschalen OEE-Wert ein.
Überlappende Stillstände nicht mehrfach als Verlust zählen
Führen Sie neben Einzelmaschinenprotokollen ein gemeinsames Beobachtungsintervall der Linie. Blockiert die Verpackung, hält der Füller und wartet die Flaschenzufuhr, sind überlappende Zeiträume nicht drei getrennte Produktionsverluste. Erfassen Sie das erste beobachtete Ereignis und Folgezustände, ohne die erste Meldung automatisch zur Ursache zu erklären. Gleichen Sie gute Fertigpacks, Ausschuss und veränderten Zwischenbestand zwischen den Zählgrenzen ab. Reinigung und Formatwechsel werden separat erfasst; Laufgeschwindigkeit ist kein Schichtergebnis. Das Arbeitsblatt rechnet eingegebene Raten um, rekonstruiert aber keine Stillstandsverluste und nimmt keine Betriebseffizienz an.
Unterlagen für einen belastbaren Kapazitätsabgleich
- Flaschenzeichnung und Füllvolumen, Verschluss, Etikett, Packaufteilung und Zählstelle.
- Lieferantenleistungen mit Einheit, Format, Bedingungen und Dokumentstand; ungeklärte Werte gekennzeichnet.
- Zeitlich abgestimmte Zustandsprotokolle, gute Packs, Ausschuss, Nachfüllvorgänge und geplante Unterbrechungen.
- Zeitraum und Kriterien des verbundenen Tests, Wiederanlaufszenarien und Zuständigkeiten für offene Daten.
- Bewahren Sie Linienzeitfolge, überlappende Stopps, Zählgrenzen und Anfangs-/Endbestand zusammen auf.
Planungshilfe, keine Leistungszusage oder Freigabe einer Maschine. Qualifiziertes Personal muss sichere Beobachtung und Prüfung festlegen; Schutzfunktionen dürfen für ein Leistungsziel nicht überbrückt werden.
Die betroffene Schnittstelle weiter prüfen
- Medienversorgung an der Maschine prüfen — Strom, Druckluft und Wasser unter vereinbarter Last vergleichen.
- Fördertechnik und Pufferung untersuchen — Kurzzeitige Entkopplung von dauerhaftem Durchsatz unterscheiden.
- Umbau oder Ersatz vorbereiten — Den belegten Engpass mit dem vollständigen Eingriff verbinden.
Systemgrenze
Ströme mit einer gemeinsamen Auslegungsbasis verbinden.
Projektbestätigung
Wasserabfüllanlage: Leistung abgleichen und Engpässe finden
Projektbestätigung
Wasserabfüllanlage: Leistung abgleichen und Engpässe finden
Diese Inhalte dienen der Planung; endgültige Bedingungen sind für jedes Projekt zu bestätigen.
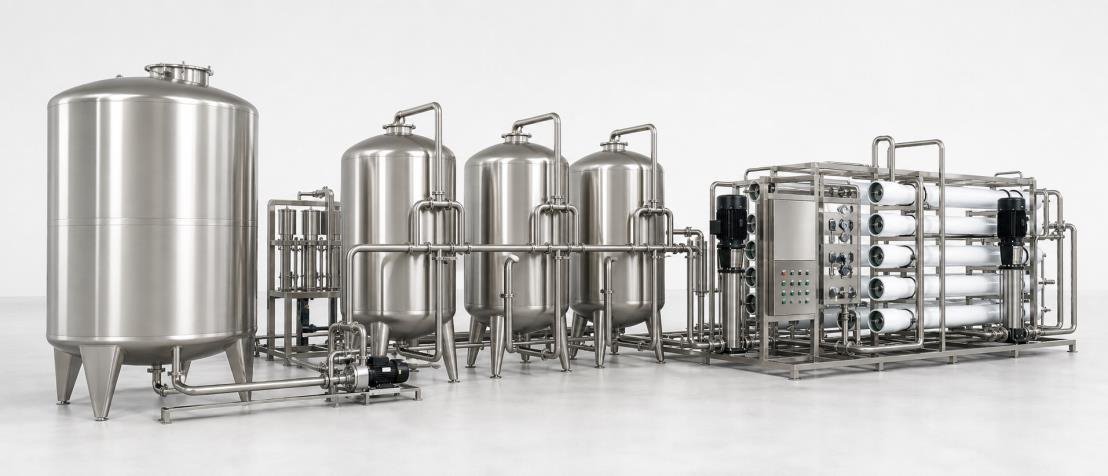
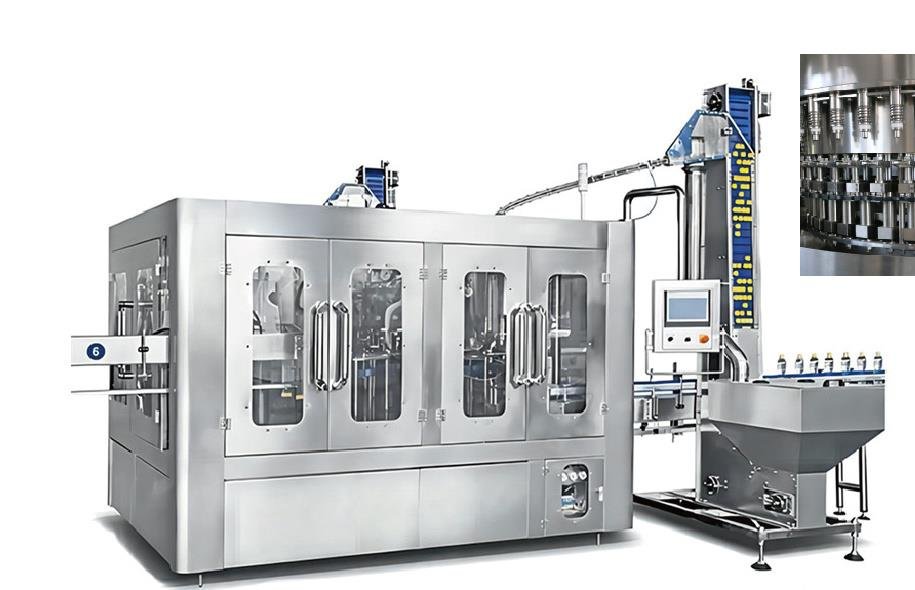
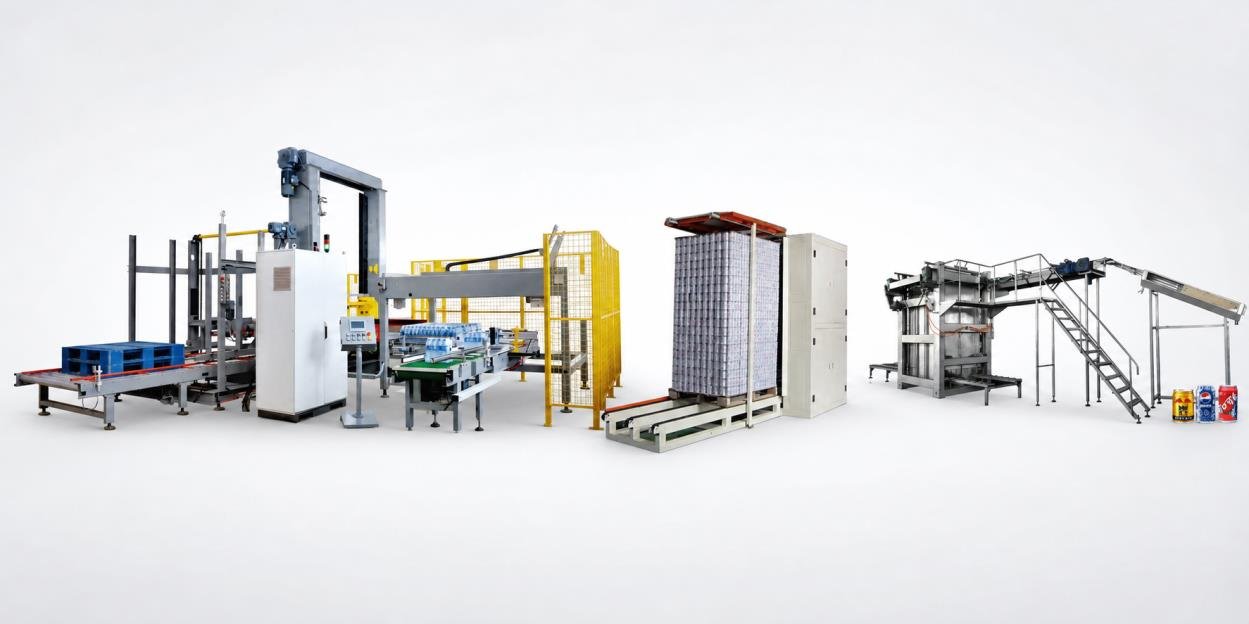
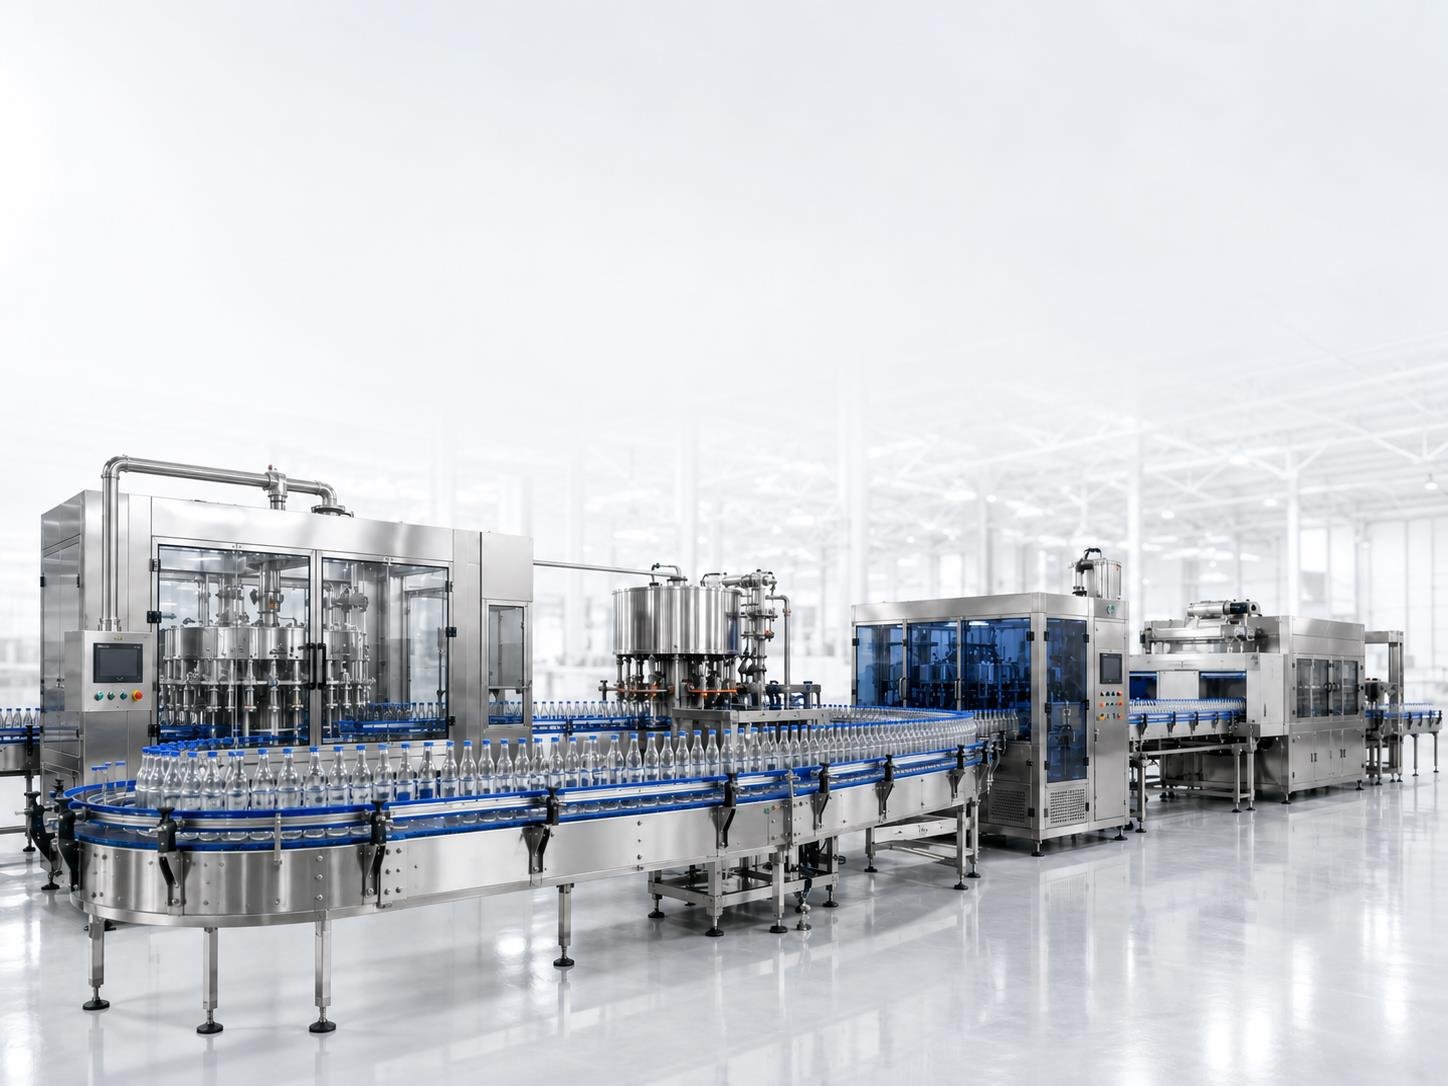
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
Projektbestätigung
Welcher nachgewiesene Prozess oder Betriebszustand begrenzt den guten Fertigausstoß?
Legen Sie zuerst Referenzflasche, Packaufteilung und Beobachtungszeit fest. Rechnen Sie bestätigte Einzelkapazitäten auf Flaschen pro Stunde um und vergleichen Sie sie mit akzeptierten Packs am Linienende. Prüfen Sie Materialmangel, Rückstau und Wiederanlauf, bevor Sie eine schnellere Füllmaschine bestellen.
Diese Inhalte dienen der Planung; endgültige Bedingungen sind für jedes Projekt zu bestätigen.
Frage
Häufige Fragen
Kann ich aus Flaschen pro Stunde die Tagesproduktion ableiten?
Nicht aus der Nennleistung allein. Betriebszeit, Format, Unterbrechungen und akzeptierter Fertigausstoß müssen feststehen. Laufgeschwindigkeit und verkaufsfähige Tagesmenge sind unterschiedliche Größen.
Wie rechne ich Packs pro Minute in Flaschen pro Stunde um?
Multiplizieren Sie Packs/min mit der bestätigten Flaschenzahl je Pack und mit 60. Die Einheit ist dann vergleichbar, die Dauerleistung unter gleichen Bedingungen muss aber weiterhin belegt werden.
Beseitigt ein größerer Puffer einen langsamen Packer?
Kein dauerhaftes Leistungsdefizit. Ein überprüfter Puffer kann definierte kurze Unterbrechungen abdecken; der Packer muss den Bedarf und den anschließenden Pufferabbau bewältigen.
Was tun bei einer unbestätigten Lieferantenleistung?
Die Station bleibt offen. Fordern Sie Formatbasis, Materialien, Versorgungsbedingungen und geeignete Prüfnachweise an. Ein Katalogmaximum ersetzt weder die Bestätigung noch den verbundenen Nachweis.
Warum ist die Summe der Maschinenstillstände größer als der Linienausfall?
Mehrere Maschinen können während desselben Ereignisses stehen. Vergleichen Sie Zeitstempel und unterscheiden Sie Auslöser von weitergegebenem Warten oder Blockieren. Eine einfache Addition zählt Teile des Zeitverlusts mehrfach.