
Ingegneria delle interfacce
Capacità della linea di imbottigliamento acqua: individuare il collo di bottiglia
Un percorso per confrontare le capacità dei reparti e capire perché i fardelli pronti non raggiungono l’obiettivo di produzione.
Decisione del compratore
Quale fase o condizione verificata limita il prodotto finito conforme?
Risposta diretta
Definisci bottiglia, composizione del fardello e intervallo di osservazione. Converti le capacità confermate in bottiglie all’ora e confrontale con i fardelli accettati a fine linea. Analizza mancanza di alimentazione, blocco a valle e ripartenza prima di aumentare la velocità della riempitrice.
Spiegare la differenza tra velocità e produzione finita
Il conteggio alla riempitrice non equivale ai fardelli pronti per la spedizione. Bottiglie sui trasportatori, scarti e fardelli incompleti cambiano il bilancio. Usa lo stesso intervallo e un punto di conteggio definito prima di attribuire la differenza a un guasto.
Confrontare portate e velocità sullo stesso formato
Annota volume della bottiglia, bottiglie per fardello e condizioni delle prestazioni dichiarate. Acqua netta per il prodotto in L/h divisa per L/bottiglia dà un equivalente in bottiglie/h. Fardelli/minuto moltiplicati per bottiglie/fardello e per 60 rendono confrontabile il confezionamento. La portata dell’acqua grezza o di una pompa non è l’acqua netta disponibile al riempimento. Separa risciacquo, lavaggio e altri consumi. Il calcolo non dimostra la capacità sostenibile di una macchina.
Seguire la sequenza degli arresti
Una macchina senza alimentazione attende materiale o consenso a monte; una bloccata non può scaricare a valle. Registra primo evento, orario e stati delle macchine vicine, guasti e rifornimenti. Se la confezionatrice si ferma prima della riempitrice, quest’ultima può rispettare correttamente un blocco a valle. Controlla trasferimenti, etichette o film e allontanamento dei fardelli. Non sommare arresti simultanei di più macchine come tempi di produzione persi distinti.
Verificare recupero e prodotto conforme a fine linea
La minore capacità confermata sullo stesso riferimento è un limite preliminare delle fasi censite, non una produzione vendibile garantita. L’accumulo può coprire uno squilibrio temporaneo, ma non rende più veloce una confezionatrice stabilmente insufficiente. Definisci smaltimento dell’accumulo e ripartenza. La prova collegata deve registrare periodo, fardelli conformi, materiali, utenze e cambi formato inclusi. Disponibilità e scarti richiedono dati di progetto, non un OEE preimpostato.
Non sommare più volte la stessa perdita
Mantenete un intervallo comune di osservazione della linea insieme ai registri macchina. Se l’imballatrice blocca, la riempitrice si ferma e l’alimentazione attende, le durate sovrapposte non sono tre perdite separate. Segnate il primo evento osservato e le risposte, senza assumere che il primo allarme sia la causa. Riconciliate confezioni buone, scarti e variazioni di prodotto intermedio fra i confini di conteggio. Registrate separatamente lavaggi e cambi formato: velocità in marcia e produzione di turno non coincidono. Il foglio converte portate inserite, ma non ricostruisce perdite né prevede un’efficienza operativa.
Preparare i dati per la verifica
- Disegno e volume della bottiglia, tappo, etichetta, composizione del fardello e punto di conteggio.
- Capacità fornitore con unità, formato, condizioni e revisione; valori non confermati espliciti.
- Stati macchina sincronizzati, fardelli conformi, scarti, rifornimenti e interruzioni previste.
- Periodo e criteri di prova collegata, scenari di recupero e responsabili dei dati mancanti.
- Conservate cronologia di linea, fermate sovrapposte, confini e scorte intermedie iniziali/finali.
Guida di pianificazione, non garanzia di produzione né approvazione di macchine. Osservazioni e prove sicure spettano a personale qualificato; non escludere protezioni per raggiungere un obiettivo.
Approfondire la causa collegata
- Verificare le utenze alle macchine — Confrontare elettricità, aria e acqua durante la richiesta concordata.
- Esaminare trasporto e accumulo — Distinguere copertura di un arresto breve da capacità continua.
- Definire l’ammodernamento della linea — Collegare il vincolo misurato al perimetro completo dell’intervento.
Confine del sistema
Collegare i flussi a una base di progetto comune.
Conferma del progetto
Capacità della linea di imbottigliamento acqua: individuare il collo di bottiglia
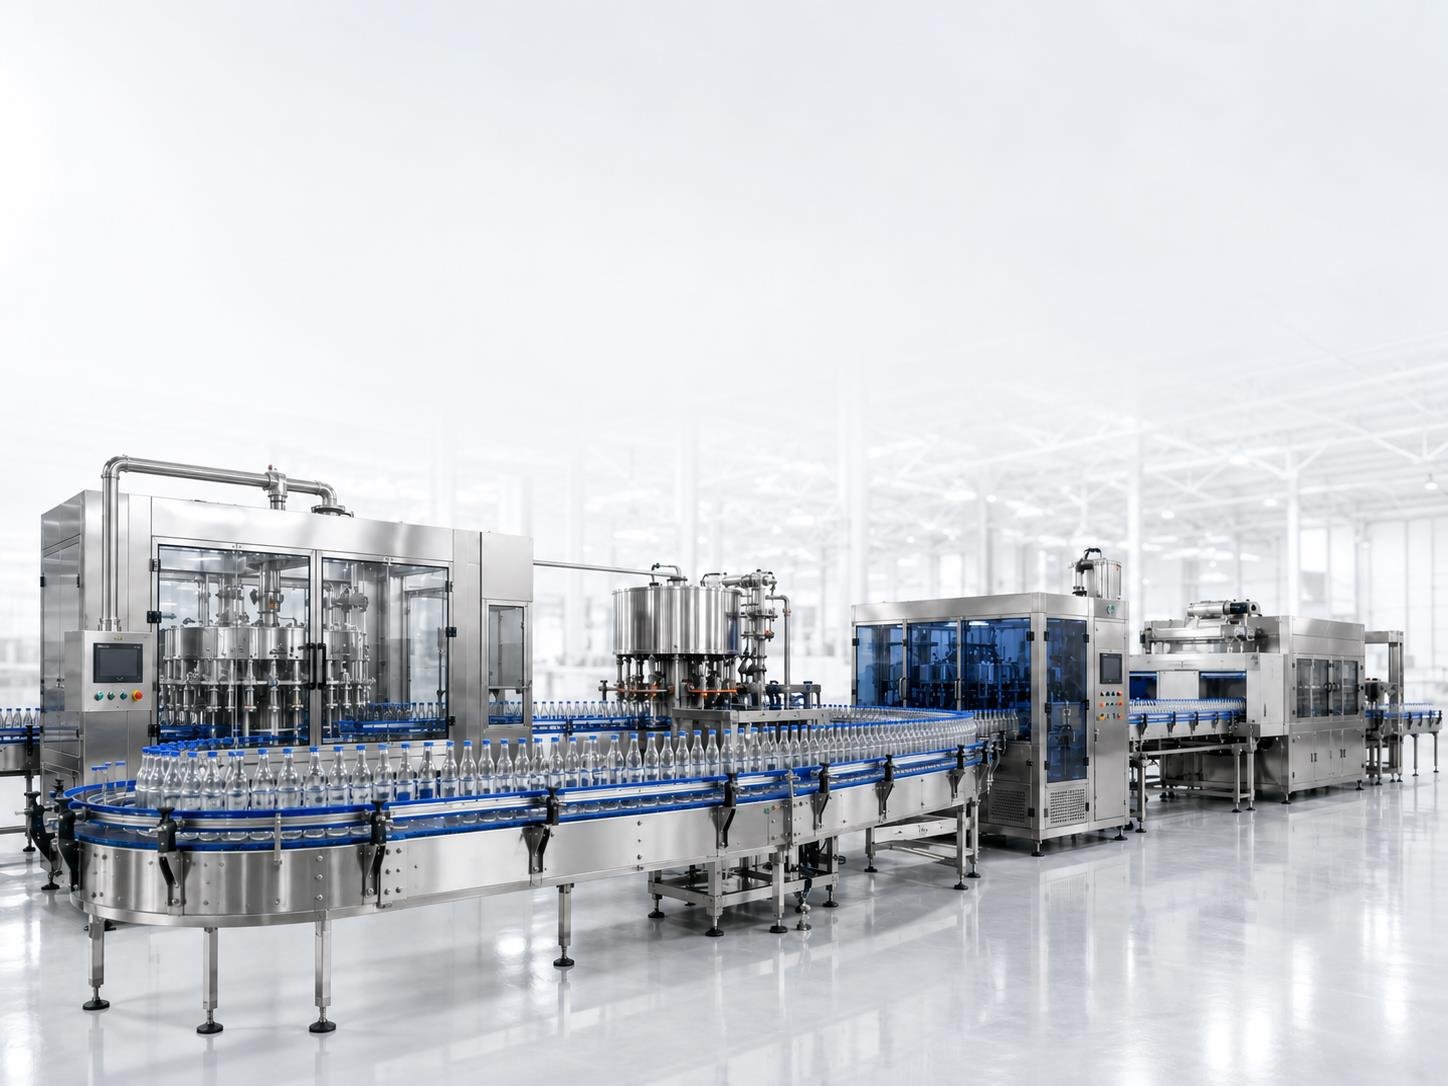
Conferma del progetto
Capacità della linea di imbottigliamento acqua: individuare il collo di bottiglia
Questo contenuto serve alla pianificazione; le condizioni finali vanno confermate per ogni progetto.
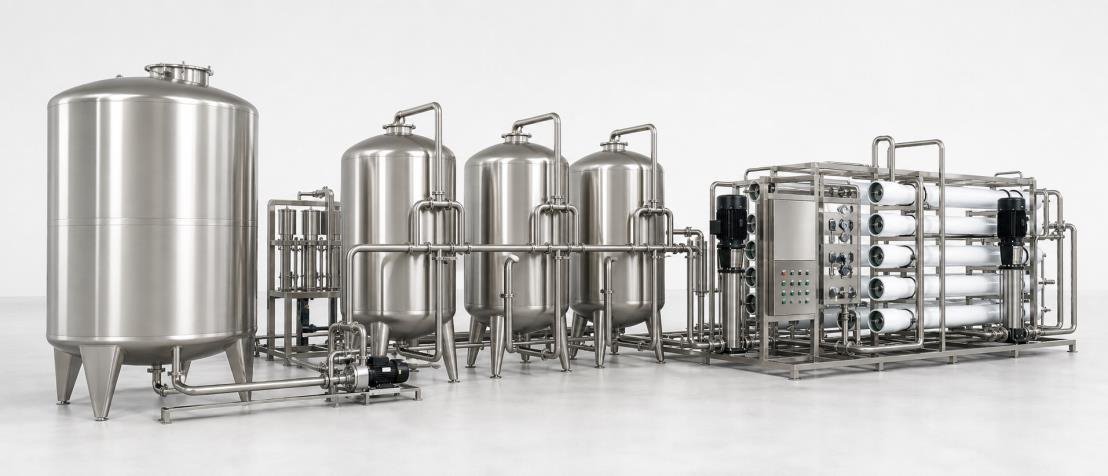
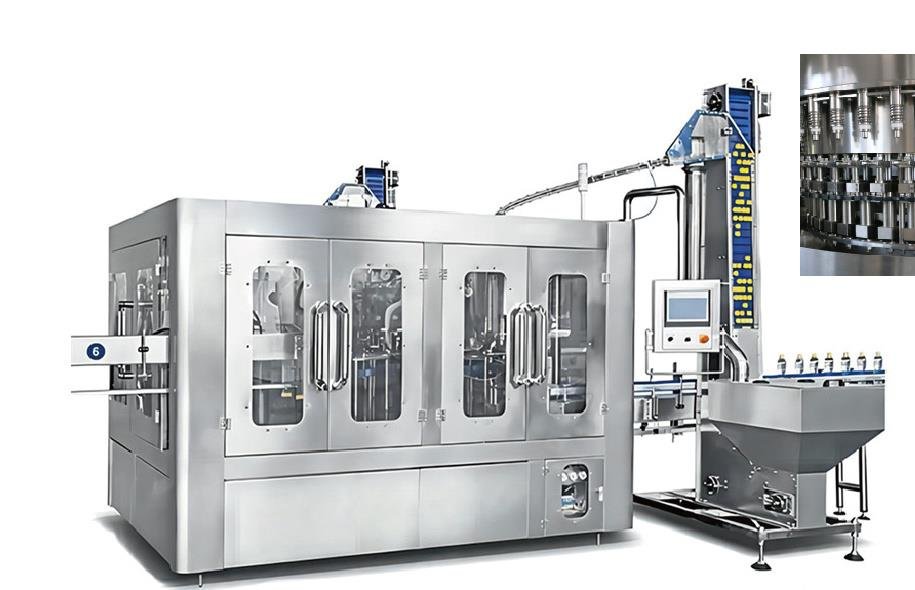
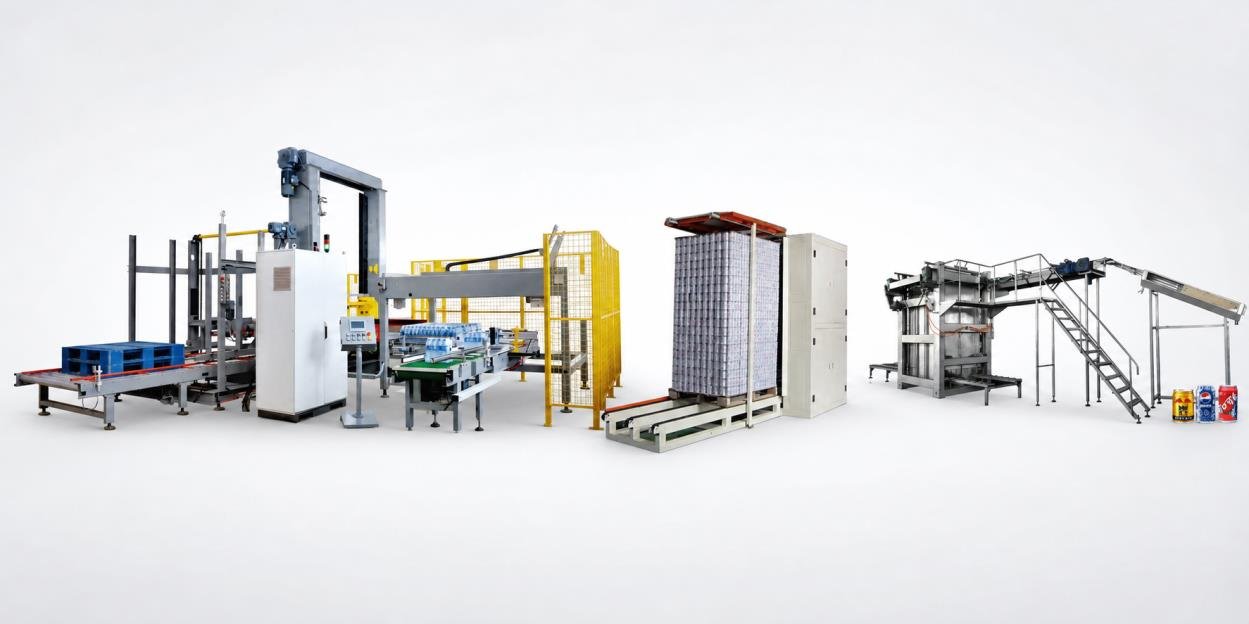
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
Conferma del progetto
Quale fase o condizione verificata limita il prodotto finito conforme?
Definisci bottiglia, composizione del fardello e intervallo di osservazione. Converti le capacità confermate in bottiglie all’ora e confrontale con i fardelli accettati a fine linea. Analizza mancanza di alimentazione, blocco a valle e ripartenza prima di aumentare la velocità della riempitrice.
Questo contenuto serve alla pianificazione; le condizioni finali vanno confermate per ogni progetto.
Domanda
Domande frequenti
Le bottiglie/ora dichiarate indicano la produzione giornaliera?
Non da sole. Servono periodo programmato, formato, interruzioni e conteggio conforme a fine linea. La velocità di marcia non comprende tutti gli arresti o gli scarti.
Come confronto fardelli/minuto e bottiglie/ora?
Moltiplica fardelli/minuto per il numero confermato di bottiglie/fardello e per 60. L’unità diventa comune, ma la capacità sostenibile alle stesse condizioni resta da verificare.
Più accumulo risolve una confezionatrice lenta?
Non un deficit permanente. Può offrire spazio per interruzioni definite, ma la confezionatrice deve soddisfare la richiesta e recuperare il prodotto accumulato.
Cosa fare se manca una capacità confermata?
Lascia la fase aperta e chiedi formato, materiali, utenze e prove pertinenti. Non sostituire il dato con il massimo di catalogo né promettere produzione da una catena incompleta.
Perché le fermate macchina sommate superano il fermo linea?
Più macchine possono fermarsi nello stesso evento. Confrontate orari e distinguete origine, attesa e blocco propagati. Sommare tutte le durate conterebbe più volte una parte del tempo perso.