
인터페이스 엔지니어링
생수 병입 라인 생산능력 부족: 병목을 찾는 방법
더 빠른 충전기를 구매하기 전에 급수, 병 공급, 충전과 포장 능력을 같은 조건으로 비교하고 완제품 생산 제약을 확인합니다.
구매자 결정
확인된 어떤 공정 또는 운전 조건이 합격 완제품 수량을 제한합니까?
핵심 답변
기준 병, 팩당 병 수와 관찰 기간을 먼저 정합니다. 확인된 각 공정 능력을 병/시간으로 환산하고 라인 끝의 합격 팩 수와 대조합니다. 공급 대기, 후단 정체와 복귀를 확인하지 않은 채 충전기 정격 속도만 높여서는 원인을 판단할 수 없습니다.
정격 속도와 완제품 생산량의 차이를 조사
충전기 계수와 출하 가능한 팩 수는 집계 위치나 기간이 다를 수 있습니다. 컨베이어의 재공품, 불합격 병과 미완성 팩을 구분하세요. 동일한 시간과 집계 경계를 정한 후에 설비 능력 문제인지 판단합니다.
급수량과 병·팩 속도를 같은 기준으로 환산
병 용량, 팩당 병 수, 공급사 능력값의 용기와 운전 조건을 기록합니다. 충전에 쓸 수 있는 순 제품수 L/시간을 L/병으로 나누면 병/시간으로 환산됩니다. 팩/분에 병/팩과 60을 곱하면 포장도 비교할 수 있습니다. 원수 유량이나 펌프 정격 유량이 충전기의 가용 순수량은 아닙니다. 헹굼, 세척과 기타 수요를 별도로 다루세요. 단위 환산은 지속 가능한 설비 능력의 확인이 아닙니다.
공급 대기와 후단 정체를 구분
공급 대기 설비는 전단의 자재나 허가 신호를 기다리며, 정체 설비는 다음 공정으로 제품을 배출하지 못합니다. 첫 사건, 시간, 인접 설비 상태, 고장과 자재 보충을 기록합니다. 포장기 뒤에 충전기가 멈췄다면 후단 정체에 올바르게 반응했을 수 있습니다. 병 인계, 라벨·필름 공급과 팩 반출을 살피세요. 겹치는 여러 설비 정지 시간을 별개의 생산 손실 시간으로 더하지 않습니다.
복귀와 합격 완제품을 함께 검증
공통 조건의 확인된 최소 능력은 나열한 공정의 예비 상한이지 판매 가능한 생산량 보증이 아닙니다. 축적 장치는 일시적인 불일치를 흡수할 수 있지만 계속 느린 포장기의 처리 능력을 높이지 못합니다. 적체 해소와 안정 운전 복귀를 합의하세요. 연동 시험에는 기간, 합격 팩, 자재, 유틸리티와 포함된 형식 변경을 기록합니다. 가동률과 불량률에는 프로젝트 데이터를 쓰며 기본 OEE를 대입하지 않습니다.
같은 생산 손실을 여러 번 세지 마세요
개별 기계 기록과 함께 라인 공통 관찰 구간을 유지하세요. 포장기가 막혀 충전기가 정지하고 병 공급이 기다린다면 겹친 시간은 세 개의 독립 손실이 아닙니다. 첫 관찰 사건과 후속 반응을 표시하되 첫 경보를 자동으로 근본 원인으로 보지 마세요. 집계 경계 사이의 양품 팩, 불량 배출 및 재공품 재고 변화를 대조합니다. 계획 세척과 규격 변경도 별도로 기록하세요. 운전 속도는 교대 전체 산출이 아닙니다. 계산표는 입력 처리량을 환산할 뿐, 정지 손실을 재구성하거나 실제 운전 효율을 예측하지 않습니다.
생산능력 검토에 준비할 자료
- 병 도면과 용량, 캡, 라벨, 팩 구성 및 집계 위치.
- 공급사 능력의 단위, 용기, 조건과 문서 버전; 미확인 수치는 열린 항목으로 표시.
- 시간 동기화된 설비 상태, 합격 팩, 불합격, 보충과 계획 중단 기록.
- 연동 시험 기간과 합격 기준, 복귀 시나리오 및 누락 데이터 담당자.
- 겹친 정지, 집계 경계 및 시작·종료 재공품을 공통 시간선에 기록하세요.
계획 검토 안내이며 설비 선정 승인이나 생산량 보증이 아닙니다. 적격 담당자가 안전한 관찰과 시험을 정해야 합니다. 목표 속도를 위해 보호 장치를 우회하지 마세요.
연관된 원인을 확인
- 설비 접속점 유틸리티 확인 — 합의한 부하에서 전력, 공기와 급수를 비교합니다.
- 이송과 축적 검토 — 짧은 중단 보호와 지속 처리 능력을 구분합니다.
- 라인 개조 범위 결정 — 측정된 제약을 전체 개선 작업과 연결합니다.
시스템 경계
물질, 유틸리티 및 제어 정보 흐름 조정
프로젝트별 확인
생수 병입 라인 생산능력 부족: 병목을 찾는 방법
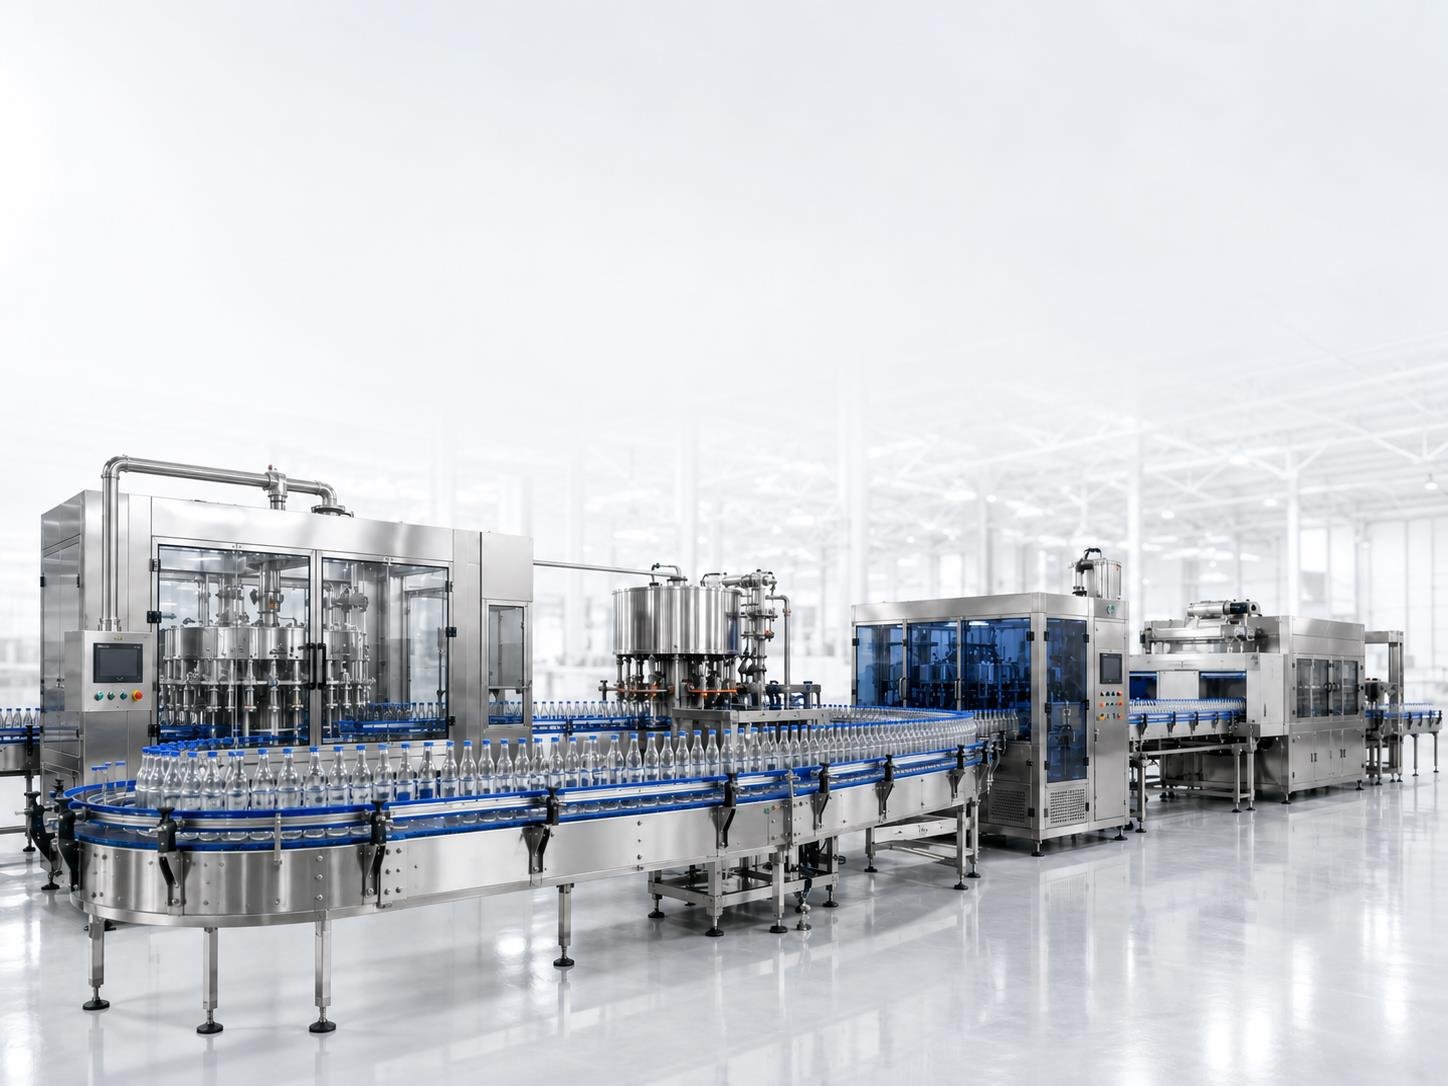
프로젝트별 확인
생수 병입 라인 생산능력 부족: 병목을 찾는 방법
이 정보는 초기 계획을 지원합니다. 최종 설비, 인터페이스, 성능 및 서비스 범위는 프로젝트별 서면 확인이 필요합니다.
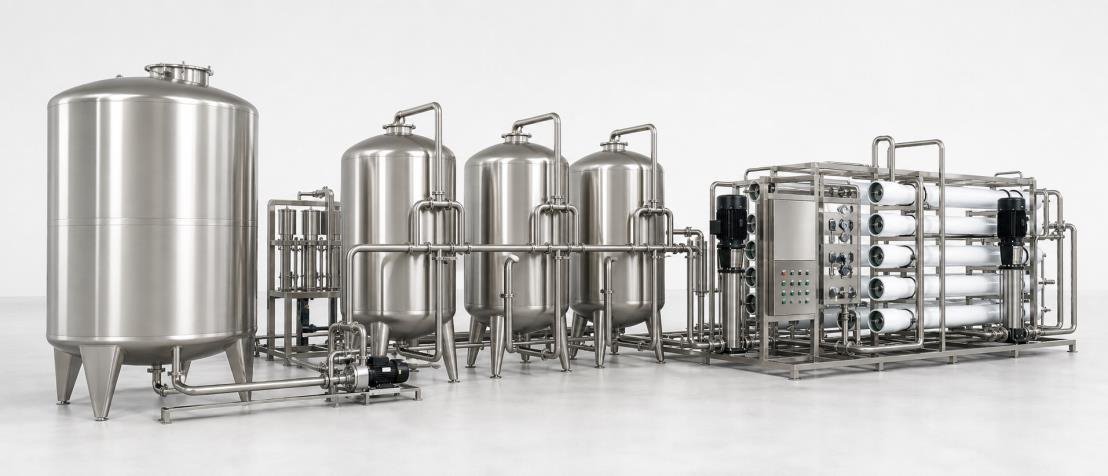
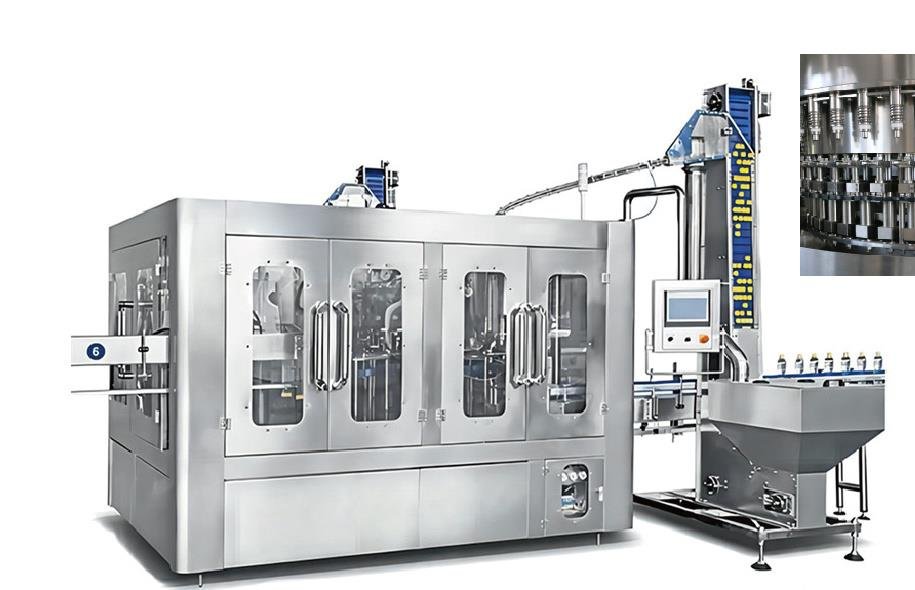
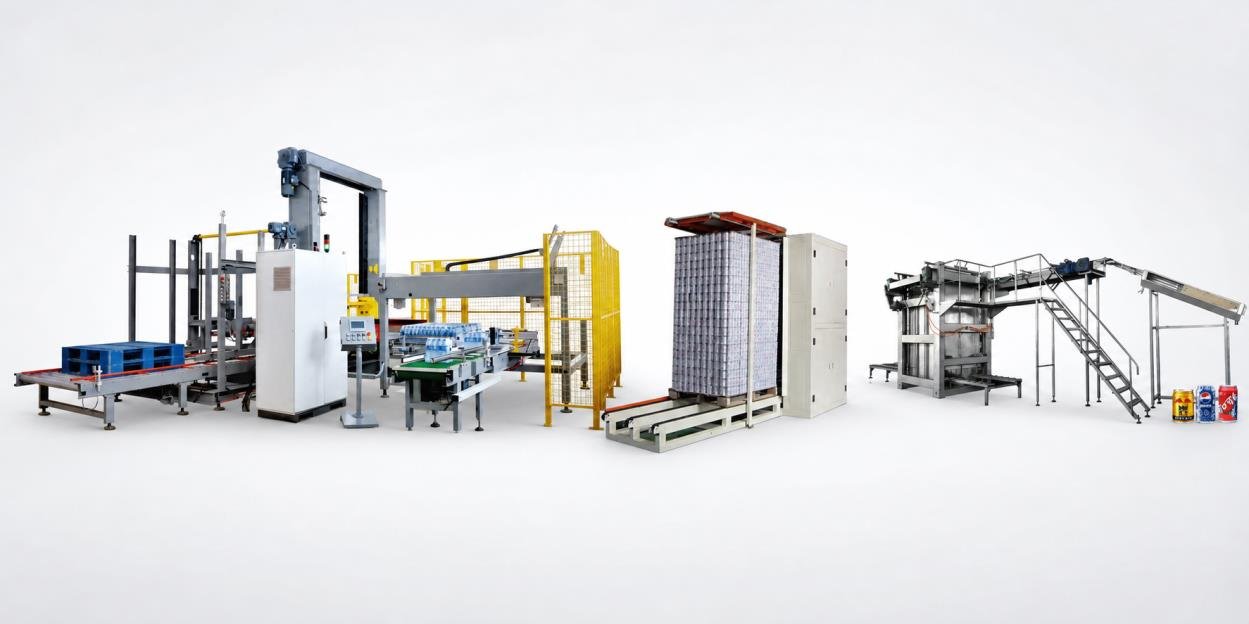
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
프로젝트별 확인
확인된 어떤 공정 또는 운전 조건이 합격 완제품 수량을 제한합니까?
기준 병, 팩당 병 수와 관찰 기간을 먼저 정합니다. 확인된 각 공정 능력을 병/시간으로 환산하고 라인 끝의 합격 팩 수와 대조합니다. 공급 대기, 후단 정체와 복귀를 확인하지 않은 채 충전기 정격 속도만 높여서는 원인을 판단할 수 없습니다.
이 정보는 초기 계획을 지원합니다. 최종 설비, 인터페이스, 성능 및 서비스 범위는 프로젝트별 서면 확인이 필요합니다.
질문
자주 묻는 질문
정격 병/시간으로 하루 생산량을 계산할 수 있습니까?
정격값만으로는 어렵습니다. 계획 기간, 용기, 중단과 형식 변경 및 출구 합격 수가 필요합니다. 운전 속도는 모든 정지와 불합격을 포함하지 않습니다.
팩/분을 병/시간으로 바꾸려면?
팩/분에 확인된 병/팩과 60을 곱합니다. 단위를 맞추는 계산이며 같은 조건에서의 지속 능력은 별도로 확인해야 합니다.
축적 공간을 늘리면 느린 포장기가 해결됩니까?
상시 능력 부족은 해결되지 않습니다. 정해진 중단 동안 임시 공간을 줄 수 있지만 포장기가 수요를 충족하고 적체를 처리해야 합니다.
공급사의 지속 능력이 확인되지 않았다면?
해당 공정을 미확정으로 유지하고 기준 용기, 자재, 유틸리티와 관련 시험 근거를 요청합니다. 카탈로그 최대값으로 대신하거나 불완전한 비교로 생산량을 약속하지 않습니다.
기계별 정지 합계가 라인 정지보다 큰 이유는 무엇인가요?
같은 사건에서 여러 기계가 동시에 정지할 수 있습니다. 시간을 비교해 초기 조건과 전파된 대기·막힘을 구분하세요. 모든 구간을 합하면 일부 손실 시간을 중복 계산합니다.