
Ingénierie des interfaces
Cadence d’une ligne d’embouteillage d’eau: trouver le goulot d’étranglement
Vérifiez l’équilibrage des cadences et les causes de perte de production avant de changer une remplisseuse ou d’ajouter de l’accumulation.
Décision de l’acheteur
Quel poste ou quelle condition vérifiée limite les packs conformes en sortie?
Réponse directe
Fixez le format de bouteille, le regroupement et la période de production. Ramenez les capacités confirmées à des bouteilles par heure, puis comparez-les aux packs conformes réellement sortis. Les attentes, blocages et reprises doivent être expliqués avant d’augmenter la cadence de consigne.
Diagnostiquer l’écart entre cadence et production
Des bouteilles comptées à la remplisseuse ne sont pas toutes déjà des packs disponibles à l’expédition. L’encours sur convoyeurs, les rejets et les regroupements incomplets changent le bilan. Définissez une frontière de comptage et des horaires identiques avant d’attribuer l’écart à une machine.
Ramener les capacités à un format et une unité communs
Précisez le volume, le nombre de bouteilles par pack et les conditions de chaque cadence fournisseur. Le débit net d’eau produit en L/h divisé par L/bouteille donne un équivalent en bouteilles/h. Pour l’emballage, multipliez packs/min par bouteilles/pack et par 60. Le débit d’eau brute ou le débit nominal d’une pompe n’est pas l’eau nette disponible au remplissage. Séparez les besoins de nettoyage et de rinçage; la conversion seule ne confirme pas une capacité durable.
Distinguer attente amont et blocage aval
Un poste en manque d’alimentation attend une matière ou une autorisation en amont; un poste bloqué ne peut évacuer vers l’aval. Relevez le premier événement, son horaire et les états voisins, avec défauts et réapprovisionnements. Une remplisseuse arrêtée après l’emballeuse peut répondre normalement à un blocage aval. Examinez transferts, alimentation en étiquettes ou film et évacuation des packs. Des arrêts simultanés ne se cumulent pas comme des pertes de temps distinctes.
Valider la reprise et le comptage de sortie
La plus faible cadence confirmée sur la même base constitue un plafond préliminaire pour les postes recensés, pas une production vendable garantie. L’accumulation peut protéger contre une interruption temporaire; elle ne supprime pas un déficit permanent de cadence en aval. Définissez la résorption de l’encours et le retour en régime. Un essai connecté doit préciser période, packs conformes, matières, utilités et changements de format inclus. Ne présumez ni disponibilité ni TRS.
Ne pas compter plusieurs fois la même perte
Gardez une période commune d’observation de ligne avec les journaux individuels. Si l’emballeuse bloque, la remplisseuse s’arrête et l’alimentation attend, les durées superposées ne constituent pas trois pertes indépendantes. Repérez le premier événement observé et ses suites sans assimiler première alarme et cause. Rapprochez packs conformes, rejets et variation des encours entre les limites de comptage. Consignez séparément nettoyage et changements de format : une cadence en marche n’est pas un résultat de poste complet. La feuille convertit les débits saisis ; elle ne reconstitue pas ces pertes et ne prévoit pas de rendement.
Constituer le dossier de comparaison
- Dessin et volume de bouteille, bouchon, étiquette, regroupement et point de comptage.
- Cadences fournisseurs avec unités, format, conditions et indice documentaire; inconnues laissées ouvertes.
- Chronologie commune des états, packs conformes, rejets, réapprovisionnements et arrêts prévus.
- Durée et critères de l’essai connecté, scénarios de reprise et responsables des données manquantes.
- Conservez une chronologie de ligne avec arrêts superposés, limites de comptage et encours initial/final.
Aide à la préparation uniquement, sans engagement de cadence ni validation d’équipement. Confiez les observations et essais à du personnel qualifié; ne neutralisez jamais les protections pour atteindre une cible.
Examiner l’interface concernée
- Vérifier les utilités aux machines — Comparer électricité, air et eau pendant la demande convenue.
- Étudier convoyage et accumulation — Distinguer couverture d’un arrêt bref et capacité de traitement durable.
- Préparer une modernisation de ligne — Relier la contrainte observée à un périmètre d’intervention complet.
Limite du système
Relier les flux à une base de conception commune.
Confirmation du projet
Cadence d’une ligne d’embouteillage d’eau: trouver le goulot d’étranglement
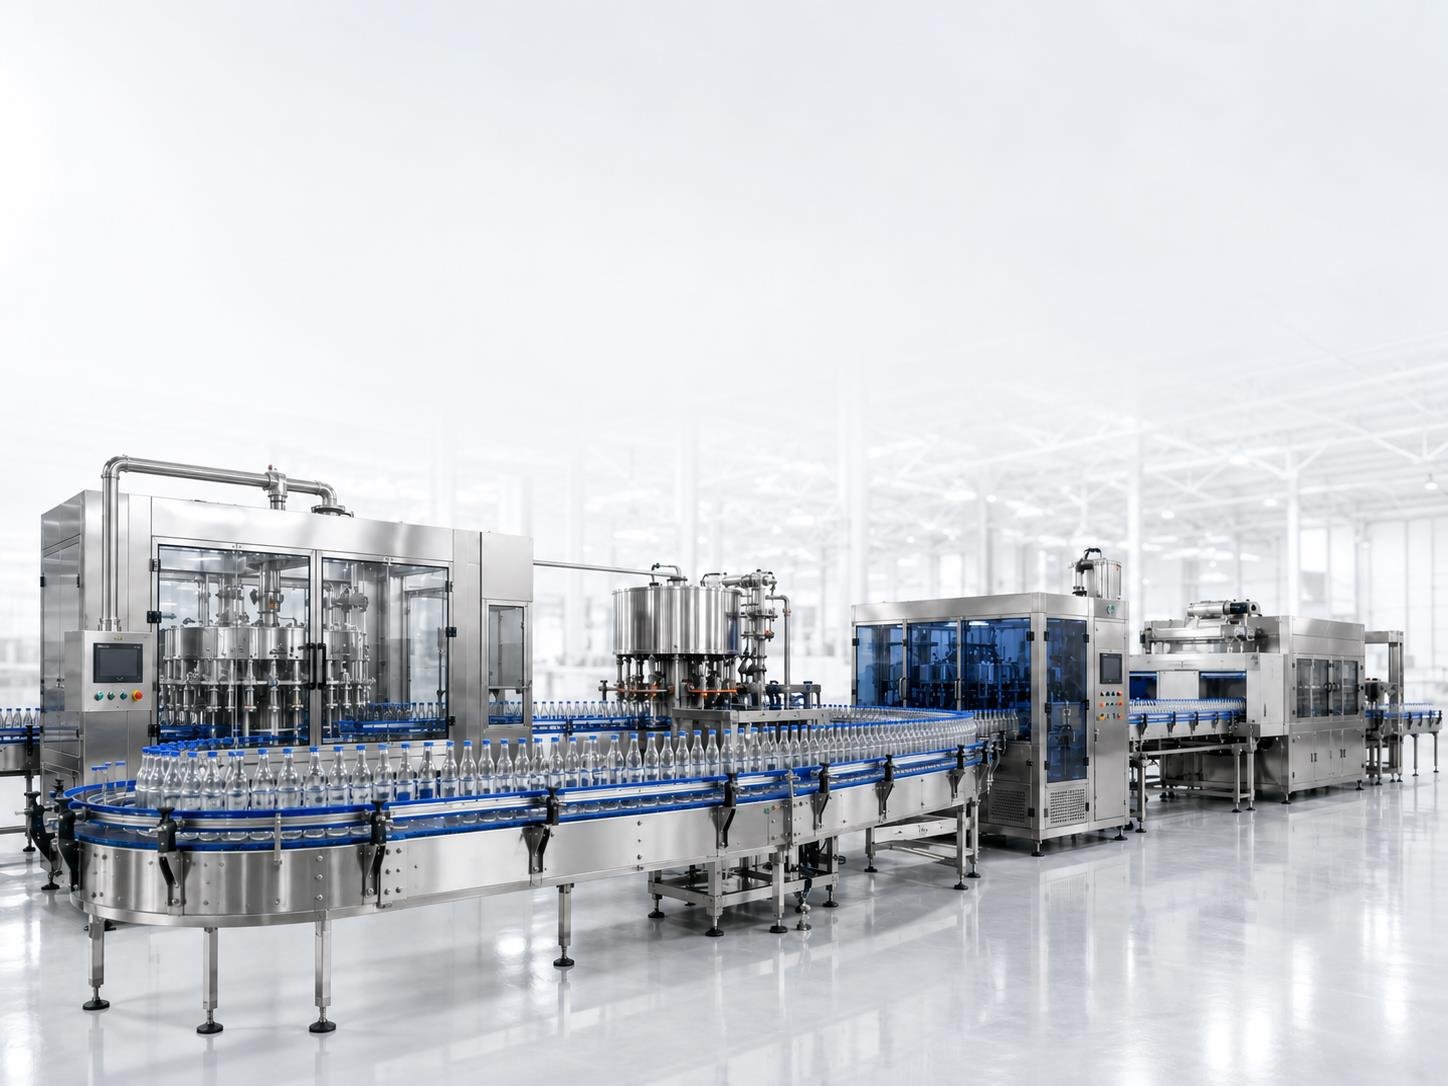
Confirmation du projet
Cadence d’une ligne d’embouteillage d’eau: trouver le goulot d’étranglement
Ce contenu sert à la planification ; les conditions finales doivent être confirmées pour chaque projet.
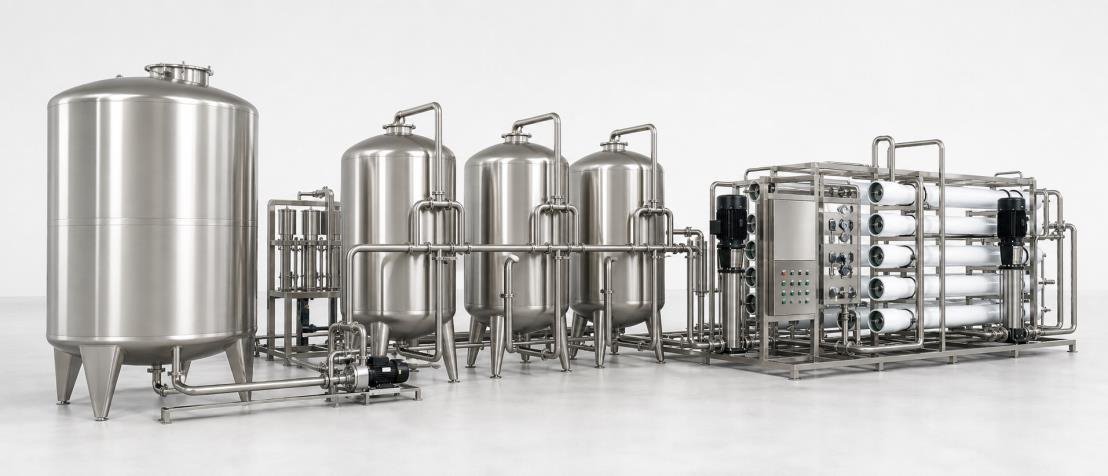
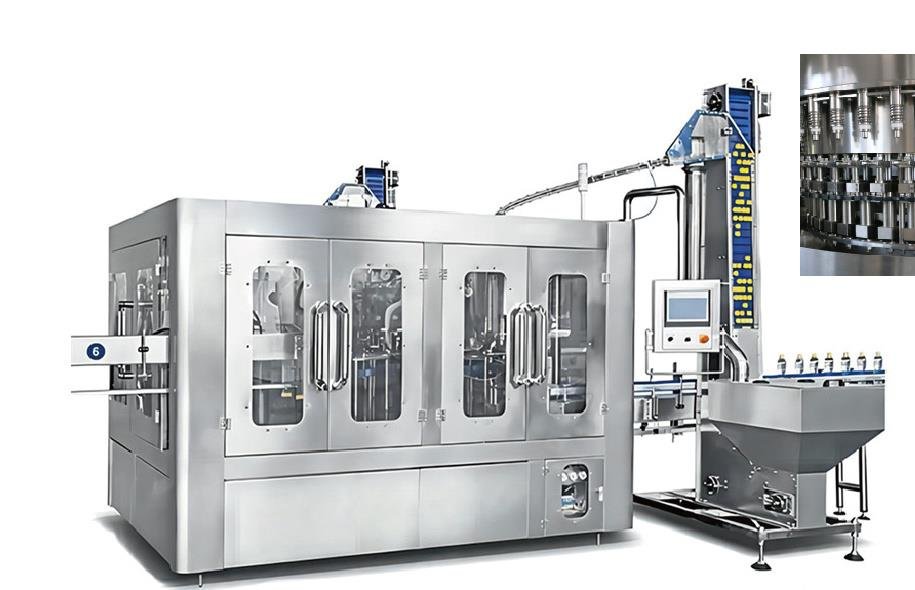
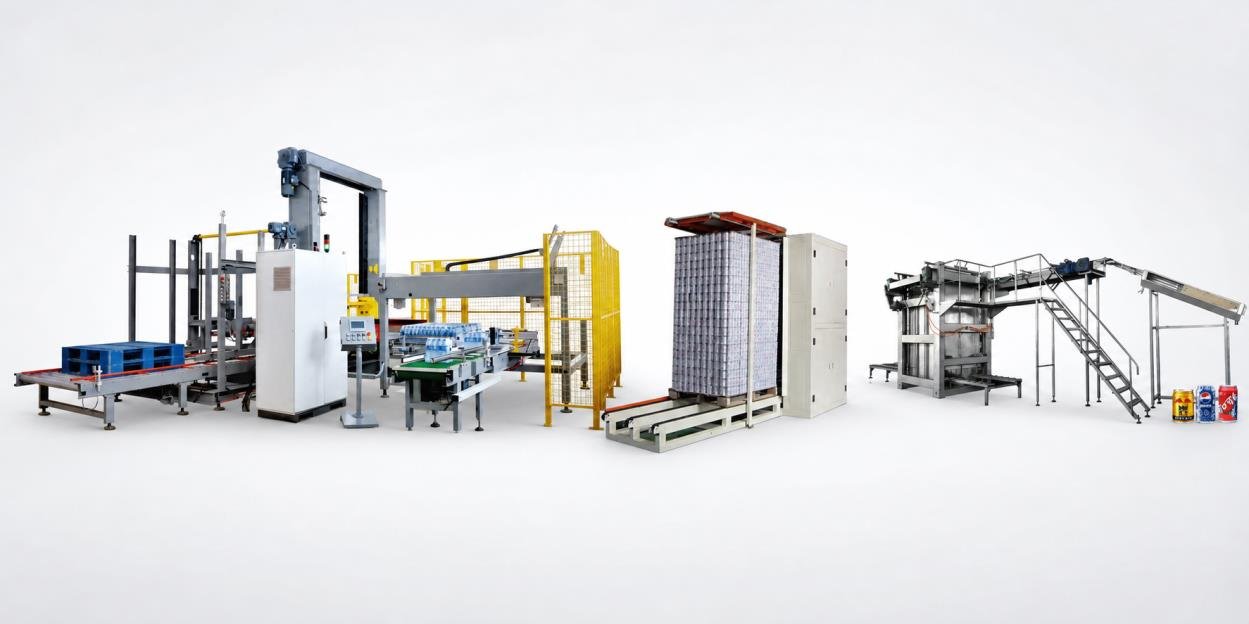
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
Confirmation du projet
Quel poste ou quelle condition vérifiée limite les packs conformes en sortie?
Fixez le format de bouteille, le regroupement et la période de production. Ramenez les capacités confirmées à des bouteilles par heure, puis comparez-les aux packs conformes réellement sortis. Les attentes, blocages et reprises doivent être expliqués avant d’augmenter la cadence de consigne.
Ce contenu sert à la planification ; les conditions finales doivent être confirmées pour chaque projet.
Question
Questions fréquentes
La cadence nominale suffit-elle pour prévoir la production journalière?
Non. Il faut la période planifiée, les formats, les interruptions et le comptage de sortie conforme. Une cadence en fonctionnement ne prend pas en compte tous les arrêts et rejets.
Comment comparer packs/minute et bouteilles/heure?
Multipliez packs/minute par le nombre confirmé de bouteilles par pack et par 60. Cette mise à la même unité ne prouve pas que les cadences sont tenues dans les mêmes conditions.
Plus d’accumulation augmente-t-il la capacité d’une emballeuse lente?
Pas sa capacité durable. Un stockage intermédiaire peut couvrir une interruption définie, mais l’emballeuse doit traiter la demande et résorber l’encours selon les conditions convenues.
Peut-on conclure si une capacité fournisseur reste inconnue?
Non pour une comparaison complète. Demandez le format de référence, les matières, les utilités et les preuves d’essai pertinentes; conservez l’inconnue au lieu d’utiliser un maximum de catalogue.
Pourquoi la somme des arrêts machines dépasse-t-elle l’arrêt de ligne ?
Plusieurs machines peuvent s’arrêter pendant un événement commun. Comparez leurs horodatages et séparez déclenchement, attente et blocage propagés. Additionner toutes les durées compterait certaines pertes plusieurs fois.