
Ingeniería de interfaces
Capacidad de una línea de embotellado de agua: detectar el cuello de botella
Una guía para comparar capacidades y averiguar por qué el llenado, el transporte o el embalaje impiden alcanzar la producción de agua embotellada.
Decisión del comprador
¿Qué condición comprobada limita la salida de producto terminado conforme?
Respuesta directa
Defina una botella, un paquete y un período comunes. Convierta las capacidades confirmadas a botellas por hora y confróntelas con los paquetes aceptados al final de la línea. Distinga falta de alimentación, bloqueo y recuperación antes de pedir una llenadora más rápida.
Cómo investigar una producción inferior a la esperada
El contador de la llenadora y los paquetes disponibles para expedición no miden necesariamente lo mismo. Puede haber botellas acumuladas, rechazos o paquetes incompletos. Fije el punto de conteo y el intervalo; una diferencia sin esa base no demuestra por sí sola una avería.
Compare las etapas sin mezclar unidades ni formatos
Anote volumen de botella, botellas por paquete y condiciones de cada cifra. Divida el agua neta para producto en L/h entre L/botella para obtener su equivalente en botellas/h. Multiplique paquetes/minuto por botellas/paquete y por 60 para comparar embalaje. No use el caudal de agua bruta ni la capacidad de una bomba como agua disponible en llenado; separe lavado, enjuague y otras demandas. Convertir unidades no valida la capacidad sostenible del equipo.
Busque el primer evento, no la última máquina detenida
Una máquina sin alimentación espera material o autorización aguas arriba; una bloqueada no puede descargar aguas abajo. Registre marcas de tiempo y estados de los equipos vecinos, fallos y reposición de consumibles. Si el embalaje se detiene antes que el llenado, la llenadora puede estar obedeciendo un bloqueo correcto. Revise transferencia de botellas, suministro de etiquetas o película y retirada de paquetes. No sume tiempos de paradas simultáneas como pérdidas independientes.
Compruebe la recuperación y los paquetes conformes
La menor capacidad confirmada y comparable solo da un límite preliminar de las etapas incluidas. Un acumulador puede absorber una interrupción temporal, pero no aumenta la velocidad sostenible de un embalador más lento. Acuerde cómo vaciar la acumulación y recuperar la marcha. En la prueba conectada, registre producto aceptado, período, materiales, servicios y cambios de formato incluidos. Las pérdidas y la disponibilidad necesitan datos del proyecto, no un porcentaje de OEE supuesto.
Evite sumar varias veces la misma pérdida
Mantenga un intervalo de observación común para toda la línea junto con los registros individuales. Si la empacadora bloquea, la llenadora para y la alimentación espera, sus tiempos superpuestos no son tres pérdidas independientes. Marque el primer evento observado y las respuestas sin confundir la primera alarma con la causa. Concilie paquetes buenos, rechazos y cambios de existencias entre los puntos de conteo. Registre limpieza y cambios de formato por separado para no presentar velocidad en marcha como producción de todo el turno. La hoja de capacidad convierte tasas introducidas; no reconstruye estas pérdidas ni calcula una eficiencia operativa supuesta.
Datos que conviene enviar para revisar la capacidad
- Plano y volumen de botella, cierre, etiqueta, composición del paquete y punto de conteo.
- Capacidades de proveedores con unidades, formato, condiciones y revisión del documento; datos pendientes señalados.
- Registro sincronizado de estados, producto conforme, rechazos, reposiciones y paradas previstas.
- Período y criterios de ensayo conjunto, escenarios de recuperación y responsables de datos pendientes.
- Conserve una cronología de línea con paradas superpuestas, límites de conteo y existencias iniciales y finales.
Orientación de planificación, no garantía de producción ni aprobación de equipos. La observación y los ensayos deben acordarse con personal cualificado; no anule protecciones para alcanzar una cifra.
Continúe con la causa encontrada
- Comprobar los servicios de la máquina — Compare suministro eléctrico, aire y agua durante la demanda real.
- Revisar transporte y acumulación — Diferencie protección ante paradas cortas de capacidad sostenida.
- Definir una modernización de la línea — Vincule el cuello de botella medido con el alcance de la intervención.
Límite del sistema
Vincular los flujos con una base de diseño común.
Confirmación del proyecto
Capacidad de una línea de embotellado de agua: detectar el cuello de botella
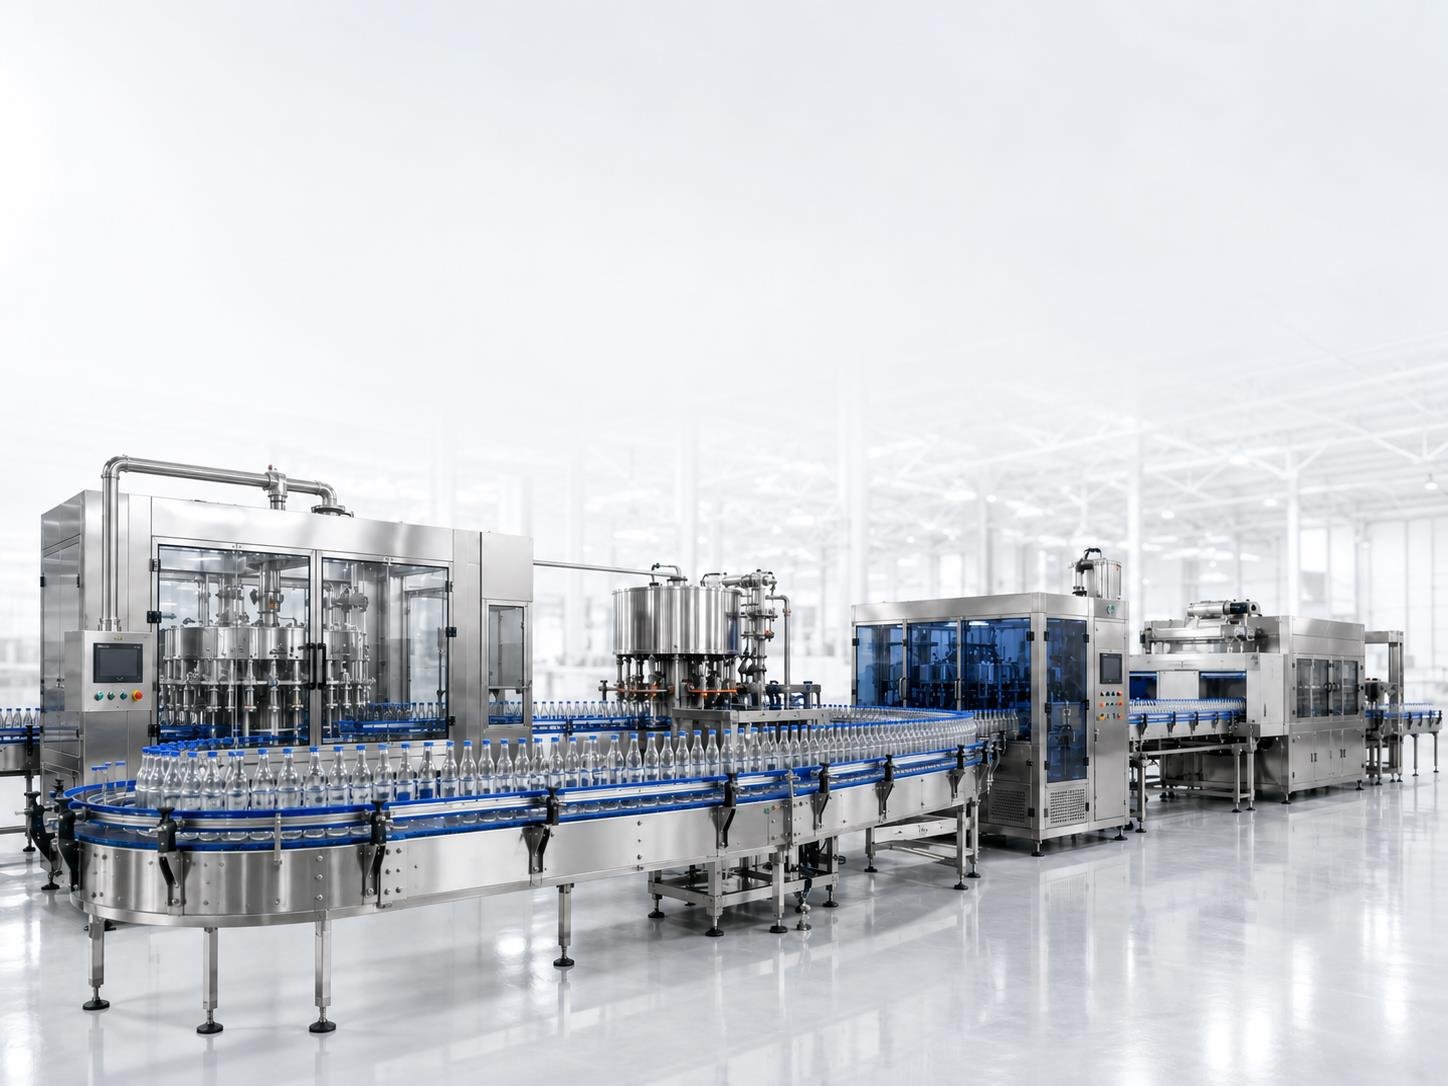
Confirmación del proyecto
Capacidad de una línea de embotellado de agua: detectar el cuello de botella
Este material sirve para planificar; las condiciones finales deben confirmarse en cada proyecto.
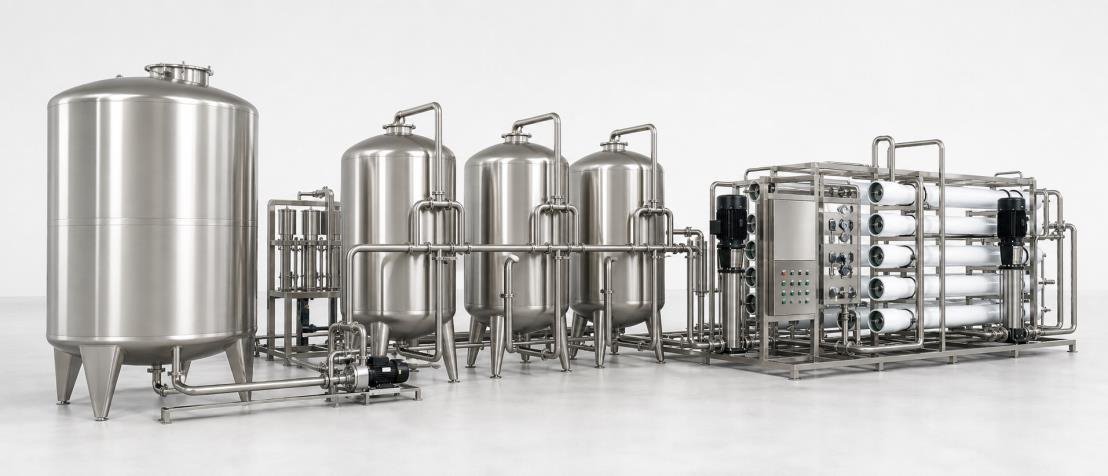
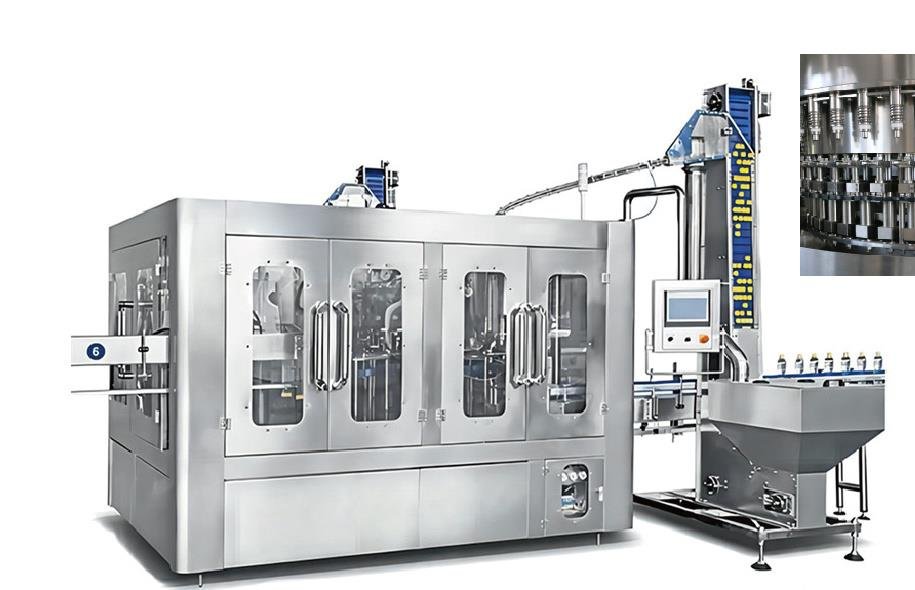
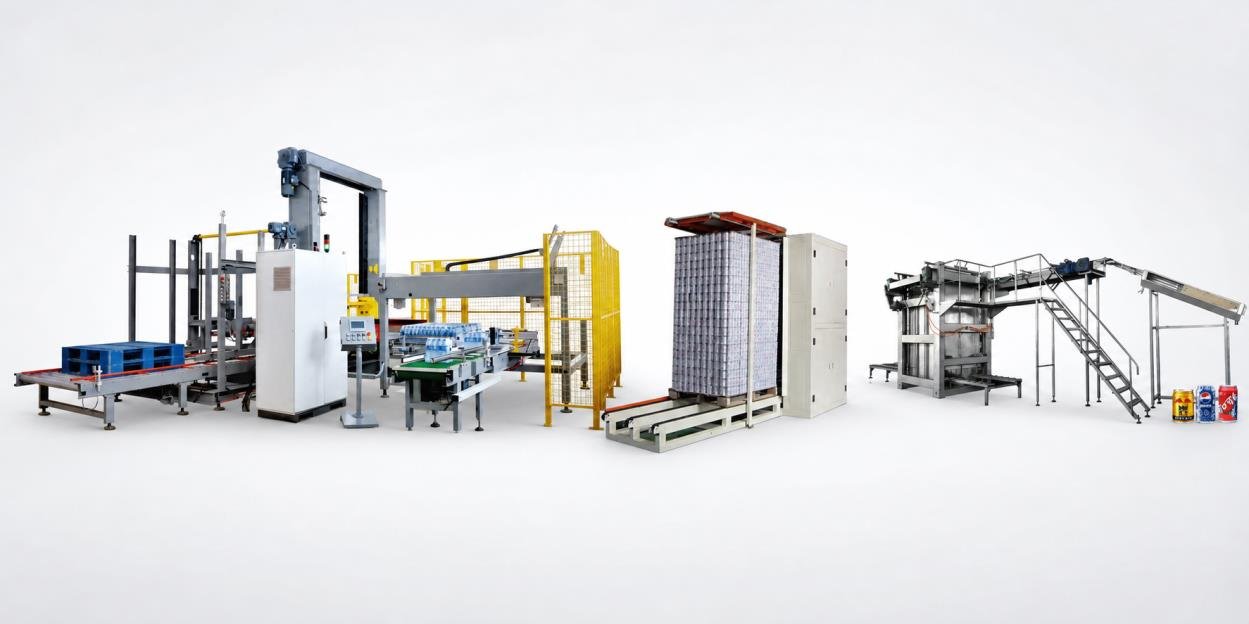
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
Confirmación del proyecto
¿Qué condición comprobada limita la salida de producto terminado conforme?
Defina una botella, un paquete y un período comunes. Convierta las capacidades confirmadas a botellas por hora y confróntelas con los paquetes aceptados al final de la línea. Distinga falta de alimentación, bloqueo y recuperación antes de pedir una llenadora más rápida.
Este material sirve para planificar; las condiciones finales deben confirmarse en cada proyecto.
Pregunta
Preguntas frecuentes
¿Una cifra en botellas/hora permite calcular la producción diaria?
No por sí sola. Especifique horas programadas, formato, paradas, cambios y conteo de producto terminado aceptado. La velocidad durante la marcha no equivale a la producción vendible del día.
¿Cómo paso paquetes/minuto a botellas/hora?
Multiplique paquetes/minuto por botellas/paquete y por 60. Confirme la composición del paquete y la misma botella. El cálculo homogeneiza unidades; no prueba rendimiento sostenido.
¿Una mesa de acumulación soluciona un embalador lento?
No si la diferencia de capacidad es permanente. Puede proporcionar espacio durante interrupciones definidas, pero el embalador debe cubrir la demanda y recuperar el producto acumulado.
¿Qué hago si falta una capacidad confirmada?
Mantenga esa etapa pendiente y solicite formato, materiales, servicios y pruebas aplicables. No sustituya el dato por el máximo del catálogo ni prometa una producción con una comparación incompleta.
¿Por qué la suma de paradas de las máquinas supera la parada de línea?
Varias máquinas pueden detenerse durante un mismo evento. Compare marcas de tiempo y distinga el inicio de las esperas o bloqueos propagados. Sumar todos los intervalos cuenta parte del tiempo perdido más de una vez.