
วิศวกรรมจุดเชื่อมต่อ
กำลังผลิตไลน์บรรจุน้ำดื่ม: หาคอขวดที่ทำให้ผลผลิตต่ำ
ตรวจความสมดุลของกำลังผลิตแต่ละขั้นตอนและสาเหตุที่แพ็กสำเร็จรูปไม่ถึงเป้าหมาย ก่อนเลือกเครื่องบรรจุที่เร็วกว่าเดิม
การตัดสินใจของผู้ซื้อ
ขั้นตอนหรือเงื่อนไขที่ยืนยันแล้วใดจำกัดสินค้าสำเร็จรูปที่ผ่านเกณฑ์?
คำตอบโดยตรง
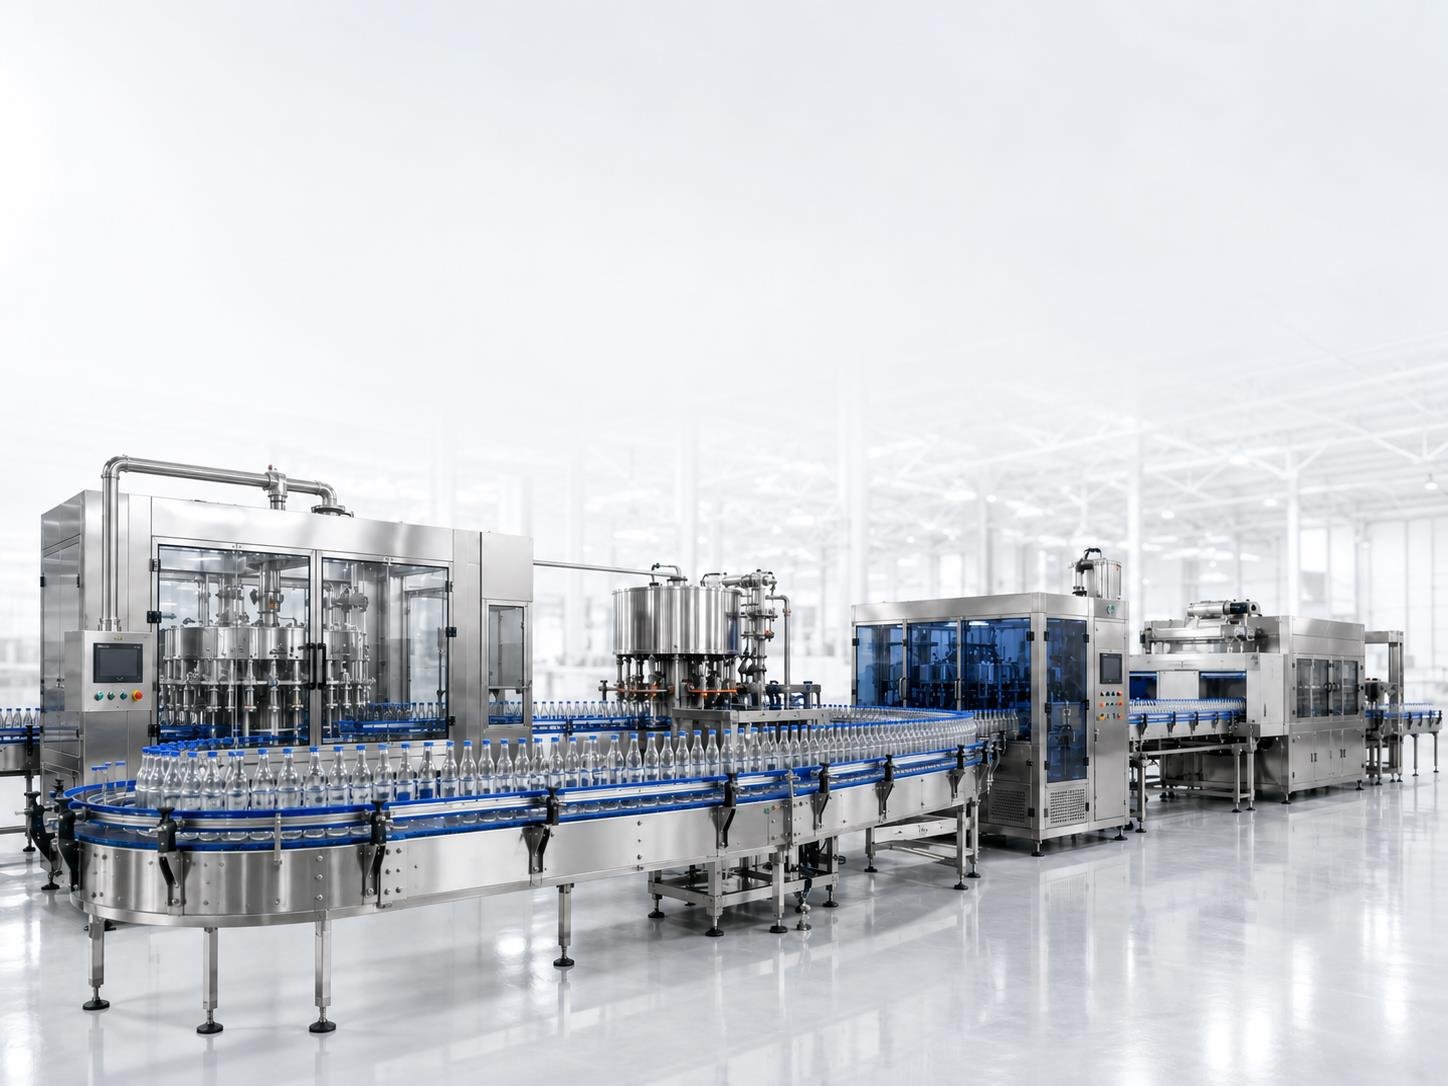
กำหนดขวดอ้างอิง จำนวนขวดต่อแพ็ก และช่วงสังเกตเดียวกัน แปลงกำลังผลิตที่ยืนยันแล้วเป็นขวดต่อชั่วโมง แล้วเทียบกับแพ็กที่ผ่านเกณฑ์ปลายไลน์ ตรวจการรอวัตถุดิบ การติดขัดด้านถัดไป และการกลับมาเดินเครื่องก่อนเพิ่มความเร็วบรรจุ
ตรวจช่องว่างระหว่างความเร็วเครื่องกับผลผลิต
ตัวนับเครื่องบรรจุกับแพ็กพร้อมส่งอาจนับคนละจุดหรือคนละเวลา ขวดค้างบนสายพาน สินค้าคัดออก และแพ็กไม่สมบูรณ์ทำให้ตัวเลขต่างกัน กำหนดขอบเขตการนับและช่วงเวลาให้ตรงก่อนสรุปว่าเป็นปัญหากำลังผลิต
เทียบน้ำ ขวด และแพ็กด้วยหน่วยเดียวกัน
บันทึกปริมาตรขวด จำนวนขวดต่อแพ็ก และเงื่อนไขของค่ากำลังผลิตจากผู้ขาย นำน้ำสุทธิที่ใช้บรรจุสินค้าเป็นลิตร/ชั่วโมงหารด้วยลิตร/ขวด จะได้ค่าเทียบขวด/ชั่วโมง สำหรับการแพ็กให้นำแพ็ก/นาทีคูณขวด/แพ็กและ 60 น้ำดิบหรืออัตราปั๊มตามป้ายไม่ใช่น้ำสุทธิที่เครื่องบรรจุใช้ได้ แยกน้ำล้าง น้ำทำความสะอาด และความต้องการอื่น การแปลงหน่วยไม่ได้ยืนยันว่าเครื่องรักษากำลังผลิตได้ต่อเนื่อง
แยกการรอวัตถุดิบออกจากการติดขัดปลายทาง
เครื่องที่รอวัตถุดิบต้องการวัสดุหรือสัญญาณอนุญาตจากขั้นก่อน ส่วนเครื่องที่ติดขัดไม่สามารถส่งสินค้าไปขั้นถัดไปได้ บันทึกเหตุการณ์แรก เวลา สถานะเครื่องข้างเคียง ความขัดข้อง และการเติมวัสดุ หากเครื่องแพ็กหยุดก่อนเครื่องบรรจุ เครื่องบรรจุอาจตอบสนองต่อการติดขัดอย่างถูกต้อง ตรวจจุดส่งขวด ป้ายหรือฟิล์ม และการนำแพ็กออก อย่ารวมเวลาหยุดที่ซ้อนกันเป็นเวลาสูญเสียคนละช่วง
ตรวจการฟื้นตัวและแพ็กสำเร็จที่ผ่านเกณฑ์
ค่ากำลังผลิตต่ำสุดที่ยืนยันบนฐานเดียวกันเป็นเพียงเพดานเบื้องต้นของขั้นตอนที่ระบุ ไม่ใช่การรับประกันผลผลิตขายได้ พื้นที่สะสมอาจรองรับการหยุดชั่วคราว แต่ไม่เพิ่มกำลังผลิตต่อเนื่องให้เครื่องแพ็กที่ช้ากว่าเสมอ ต้องตกลงการระบายสินค้าสะสมและกลับสู่การเดินเครื่องคงที่ การทดสอบเชื่อมไลน์ต้องระบุช่วงเวลา แพ็กผ่านเกณฑ์ วัสดุ สาธารณูปโภค และการเปลี่ยนรูปแบบที่รวมไว้ ใช้ข้อมูลโครงการสำหรับความพร้อมเดินเครื่องและการคัดออก ไม่ใส่ OEE เริ่มต้น
อย่านับความสูญเสียครั้งเดียวซ้ำหลายครั้ง
เก็บช่วงสังเกตร่วมของทั้งไลน์ควบคู่บันทึกแต่ละเครื่อง เมื่อเครื่องแพ็กติดขัด เครื่องบรรจุหยุดและจ่ายขวดรอ เวลาที่ทับกันไม่ใช่ความสูญเสียอิสระสามครั้ง ทำเครื่องหมายเหตุการณ์แรกที่เห็นและการตอบสนอง แต่ไม่ถือสัญญาณแรกเป็นสาเหตุรากโดยอัตโนมัติ เทียบแพ็กดี ของคัดทิ้งและการเปลี่ยนสต็อกระหว่างจุดนับต้นกับปลาย แยกเวลาล้างและเปลี่ยนแบบออกจากการเทียบความเร็วขณะเดินเครื่อง เพราะความเร็วไม่ใช่ผลผลิตทั้งกะ แผ่นคำนวณแปลงค่าที่ป้อนเท่านั้น ไม่สร้างประวัติความสูญเสียหรือทำนายประสิทธิภาพการเดินงาน
ข้อมูลที่ควรเตรียมตรวจความสมดุล
- แบบและปริมาตรขวด ฝา ฉลาก จำนวนขวดต่อแพ็ก และจุดนับสินค้า
- กำลังผลิตผู้ขายพร้อมหน่วย รูปแบบ เงื่อนไข และรุ่นเอกสาร โดยระบุค่าที่ยังไม่ยืนยัน
- สถานะเครื่องที่เทียบเวลาแล้ว แพ็กผ่านเกณฑ์ การคัดออก การเติมวัสดุ และการหยุดตามแผน
- ช่วงและเกณฑ์ทดสอบเชื่อมไลน์ สถานการณ์ฟื้นตัว และผู้รับผิดชอบข้อมูลที่ขาด
- เก็บเส้นเวลาร่วมที่มีช่วงหยุดทับกัน ขอบเขตการนับ และสต็อกระหว่างกระบวนการต้น/ปลาย
เป็นแนวทางวางแผน ไม่ใช่การอนุมัติเลือกเครื่องหรือรับประกันผลผลิต ให้บุคลากรที่มีความสามารถกำหนดการสังเกตและทดสอบอย่างปลอดภัย ห้ามข้ามระบบป้องกันเพื่อทำความเร็วตามเป้า
ตรวจสาเหตุที่เกี่ยวข้อง
- ตรวจสาธารณูปโภคที่จุดต่อเครื่อง — เทียบไฟฟ้า ลม และน้ำขณะมีความต้องการตามที่ตกลง
- ทบทวนสายพานและการสะสม — แยกการรองรับการหยุดสั้นออกจากกำลังผลิตต่อเนื่อง
- กำหนดขอบเขตปรับปรุงไลน์ — เชื่อมข้อจำกัดที่วัดได้กับงานปรับปรุงทั้งหมด
ขอบเขตระบบ
ประสานการไหลของวัสดุ ยูทิลิตี และข้อมูลควบคุม
การยืนยันเฉพาะโครงการ
กำลังผลิตไลน์บรรจุน้ำดื่ม: หาคอขวดที่ทำให้ผลผลิตต่ำ
การยืนยันเฉพาะโครงการ
กำลังผลิตไลน์บรรจุน้ำดื่ม: หาคอขวดที่ทำให้ผลผลิตต่ำ
ข้อมูลนี้ใช้สนับสนุนการวางแผนเบื้องต้น อุปกรณ์ จุดเชื่อมต่อ สมรรถนะ และขอบเขตบริการขั้นสุดท้ายต้องได้รับการยืนยันเป็นลายลักษณ์อักษรสำหรับแต่ละโครงการ
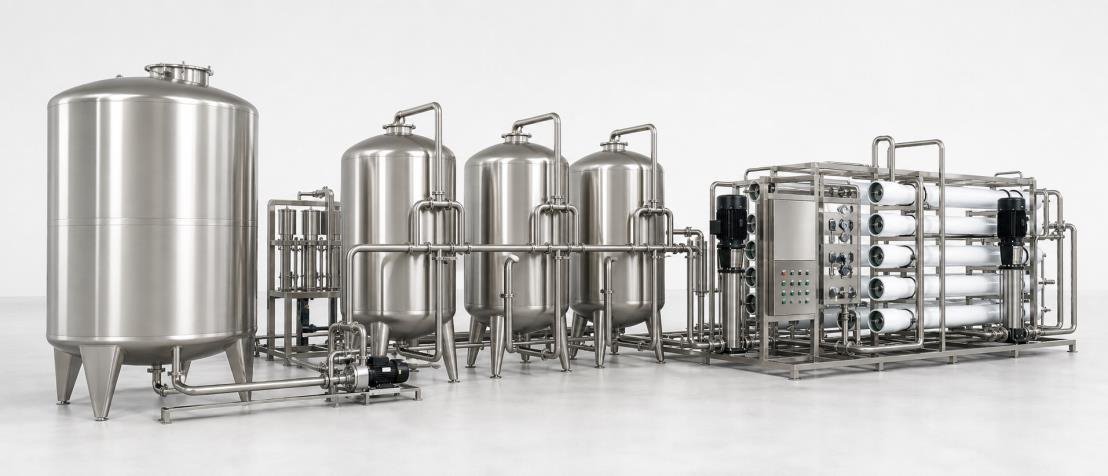
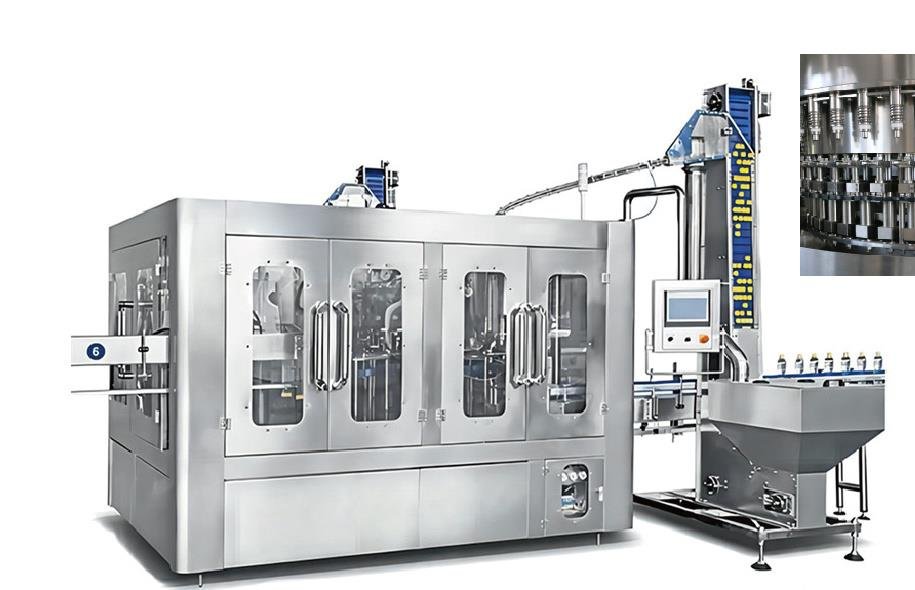
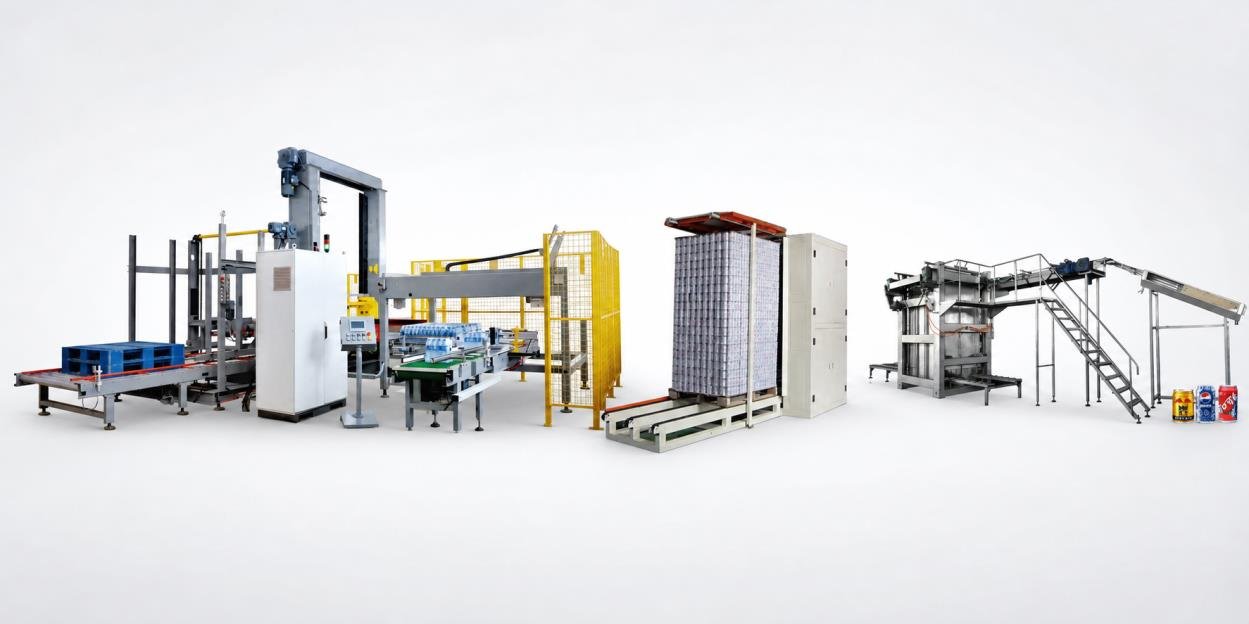
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
การยืนยันเฉพาะโครงการ
ขั้นตอนหรือเงื่อนไขที่ยืนยันแล้วใดจำกัดสินค้าสำเร็จรูปที่ผ่านเกณฑ์?
กำหนดขวดอ้างอิง จำนวนขวดต่อแพ็ก และช่วงสังเกตเดียวกัน แปลงกำลังผลิตที่ยืนยันแล้วเป็นขวดต่อชั่วโมง แล้วเทียบกับแพ็กที่ผ่านเกณฑ์ปลายไลน์ ตรวจการรอวัตถุดิบ การติดขัดด้านถัดไป และการกลับมาเดินเครื่องก่อนเพิ่มความเร็วบรรจุ
ข้อมูลนี้ใช้สนับสนุนการวางแผนเบื้องต้น อุปกรณ์ จุดเชื่อมต่อ สมรรถนะ และขอบเขตบริการขั้นสุดท้ายต้องได้รับการยืนยันเป็นลายลักษณ์อักษรสำหรับแต่ละโครงการ
คำถาม
คำถามที่พบบ่อย
ขวดต่อชั่วโมงบอกผลผลิตต่อวันได้หรือไม่?
ไม่ใช่จากความเร็วตามป้ายเพียงอย่างเดียว ต้องมีเวลาตามแผน รูปแบบ การหยุด และจำนวนสินค้าผ่านเกณฑ์ปลายทาง ความเร็วขณะเดินเครื่องไม่รวมทุกการหยุดหรือคัดออก
แปลงแพ็กต่อนาทีเป็นขวดต่อชั่วโมงอย่างไร?
คูณแพ็ก/นาทีด้วยจำนวนขวด/แพ็กที่ยืนยันแล้วและ 60 หน่วยจึงตรงกัน แต่ยังต้องยืนยันกำลังผลิตต่อเนื่องภายใต้เงื่อนไขเดียวกัน
เพิ่มพื้นที่สะสมแก้เครื่องแพ็กช้าได้ไหม?
ไม่แก้การขาดกำลังผลิตถาวร อาจให้พื้นที่ชั่วคราวช่วงหยุดที่กำหนด แต่เครื่องแพ็กต้องรองรับความต้องการและระบายสินค้าสะสมได้
ผู้ขายยังไม่ยืนยันกำลังผลิตต่อเนื่องควรทำอย่างไร?
คงขั้นตอนนั้นไว้เป็นข้อมูลรอยืนยัน ขอรูปแบบอ้างอิง วัสดุ สาธารณูปโภค และหลักฐานทดสอบที่เกี่ยวข้อง ไม่แทนด้วยค่าสูงสุดในแค็ตตาล็อก
ทำไมรวมเวลาหยุดทุกเครื่องแล้วมากกว่าเวลาหยุดไลน์
หลายเครื่องอาจหยุดในเหตุการณ์เดียวกัน เทียบเวลาและแยกเงื่อนไขเริ่มจากการรอหรืออุดตันที่ส่งต่อ หากบวกทุกช่วงจะนับเวลาสูญเสียบางส่วนซ้ำ