
Engenharia de interfaces
Capacidade da linha de engarrafamento de água: onde a produção fica limitada
Entenda a diferença entre velocidade nominal das máquinas e produção de pacotes aprovados, antes de ampliar o enchimento ou a embalagem.
Decisão do comprador
Qual etapa ou condição verificada limita o produto acabado aprovado?
Resposta direta
Defina garrafa, agrupamento e período comuns. Converta capacidades confirmadas em garrafas por hora e compare com os pacotes aprovados na saída. Investigue falta de alimentação, bloqueio e retomada antes de comprar uma enchedora mais rápida.
Investigar a baixa produção com dados comparáveis
O contador da enchedora e os pacotes prontos para expedição podem representar momentos e pontos diferentes. Garrafas acumuladas, rejeições e pacotes incompletos alteram a comparação. Fixe o intervalo e o ponto de contagem antes de atribuir a diferença à capacidade de uma máquina.
Converter unidades sem confundir as condições
Registe volume da garrafa, garrafas por pacote e condições da capacidade indicada. Água líquida disponível para o produto em L/h dividida por L/garrafa fornece o equivalente em garrafas/h. Pacotes/minuto multiplicados por garrafas/pacote e por 60 permitem comparar a embalagem. Água bruta ou vazão nominal de bomba não equivale à água disponível no enchimento. Separe enxágue, limpeza e outras demandas. A conversão não comprova que a máquina sustenta a capacidade declarada.
Distinguir falta de alimentação de bloqueio a jusante
Uma máquina sem alimentação espera material ou liberação a montante; uma bloqueada não consegue descarregar para a etapa seguinte. Registe o primeiro evento, horário, estados vizinhos, falhas e reposições. Se a embalagem parar primeiro, a enchedora pode estar obedecendo corretamente ao bloqueio. Verifique transferências, fornecimento de rótulos ou filme e retirada dos pacotes. Não some paradas simultâneas de várias máquinas como períodos independentes de produção perdida.
Confirmar a retomada e o produto aprovado
A menor capacidade confirmada na mesma base é um teto preliminar das etapas listadas, não uma produção comercial garantida. Um acumulador pode cobrir uma interrupção temporária, mas não elimina déficit permanente na embalagem. Defina esvaziamento da acumulação e retorno à operação estável. O teste integrado deve informar período, pacotes aprovados, materiais, utilidades e trocas de formato incluídas. Disponibilidade e rejeições exigem dados do projeto; não aplique um OEE presumido.
Não contabilize a mesma perda várias vezes
Mantenha um intervalo comum de observação da linha junto dos registros individuais. Se a embalagem bloqueia, a enchedora para e a alimentação espera, tempos sobrepostos não são três perdas independentes. Marque o primeiro evento observado e as respostas sem considerar automaticamente o primeiro alarme como causa. Concilie pacotes bons, rejeições e mudança do estoque intermediário entre os limites de contagem. Registre limpeza e troca de formato separadamente: velocidade em funcionamento não é resultado do turno completo. A planilha converte taxas informadas, mas não reconstrói essas perdas nem prevê uma eficiência operacional.
Preparar o registro de capacidade
- Desenho e volume da garrafa, tampa, rótulo, agrupamento e ponto de contagem.
- Capacidades dos fornecedores com unidade, formato, condições e revisão; valores não confirmados em aberto.
- Estados sincronizados, pacotes aprovados, rejeições, reposições e interrupções programadas.
- Período e critérios do teste integrado, cenários de retomada e responsáveis pelos dados pendentes.
- Conserve cronologia de linha, paradas sobrepostas, limites de contagem e estoque intermediário inicial/final.
Orientação de planejamento, sem garantia de produção ou aprovação de equipamento. Observações e testes seguros dependem de pessoal qualificado; não desative proteções para atingir uma meta.
Verificar a causa conectada
- Conferir as utilidades nas máquinas — Compare energia, ar e água durante a demanda acordada.
- Rever transportadores e acumulação — Separe proteção contra paradas curtas de capacidade contínua.
- Definir a modernização da linha — Relacione a restrição medida com o escopo completo da intervenção.
Limite do sistema
Ligar os fluxos a uma base de projeto comum.
Confirmação do projeto
Capacidade da linha de engarrafamento de água: onde a produção fica limitada
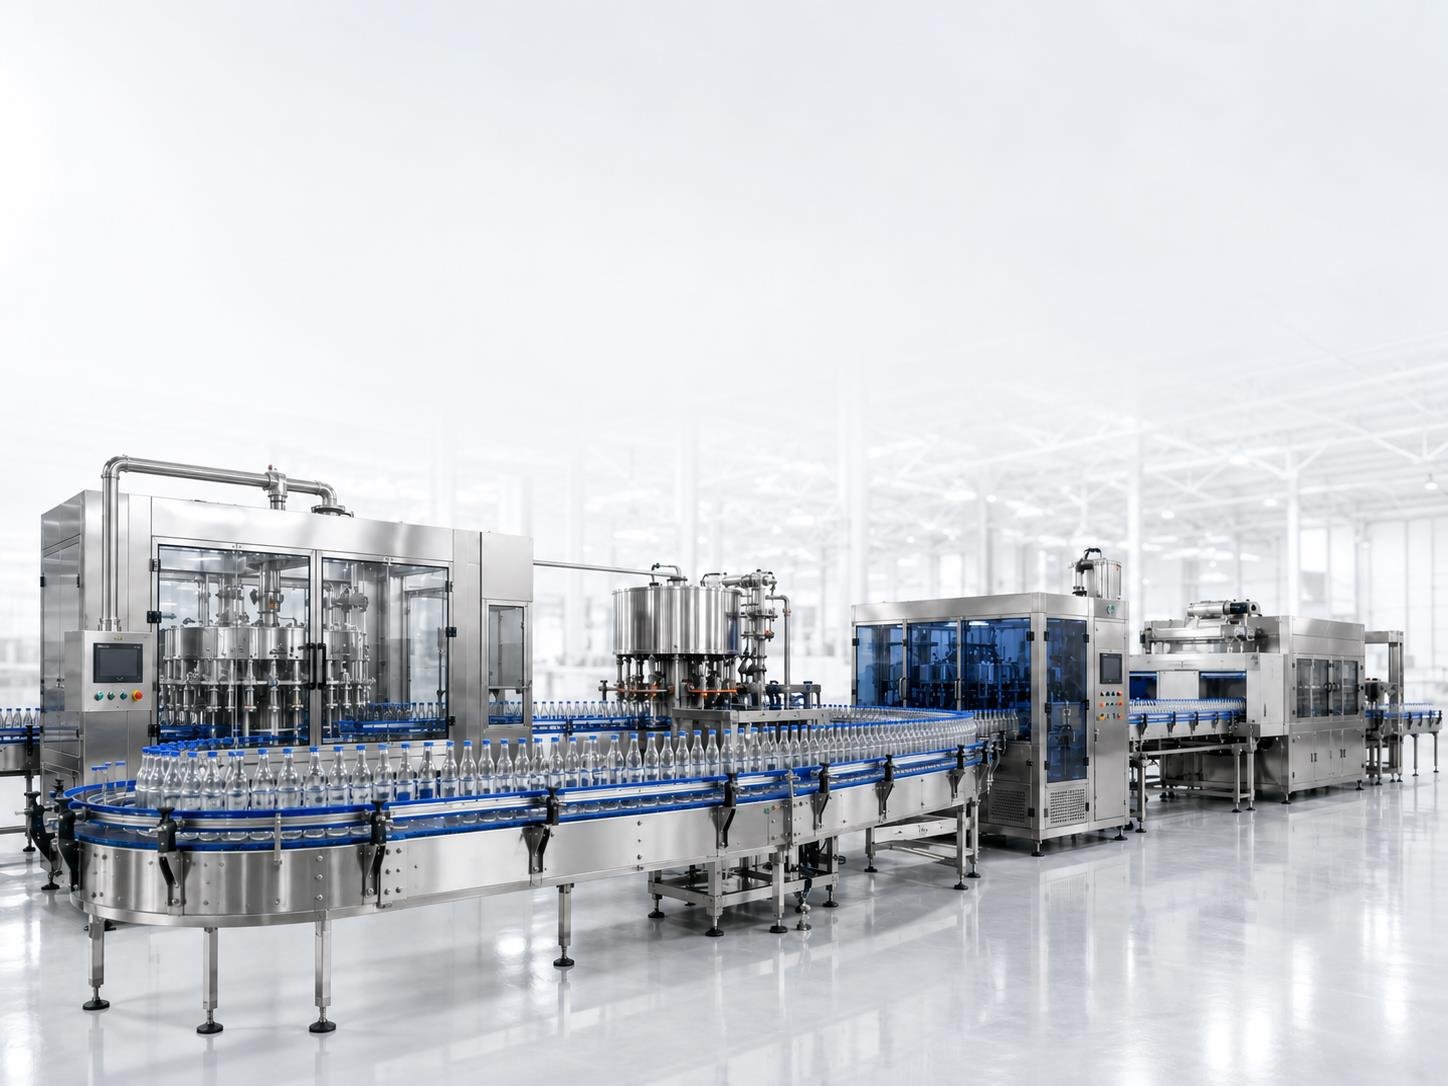
Confirmação do projeto
Capacidade da linha de engarrafamento de água: onde a produção fica limitada
Este conteúdo destina-se ao planeamento; as condições finais devem ser confirmadas em cada projeto.
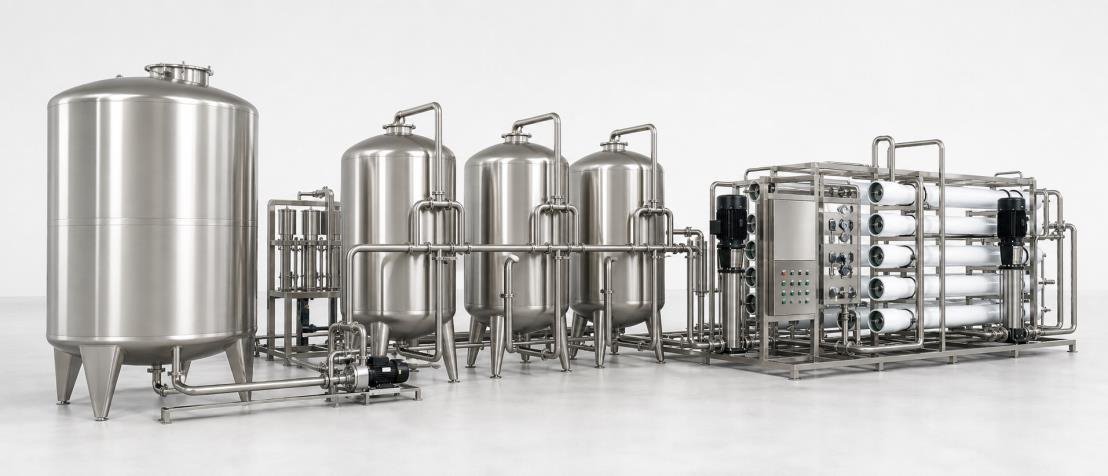
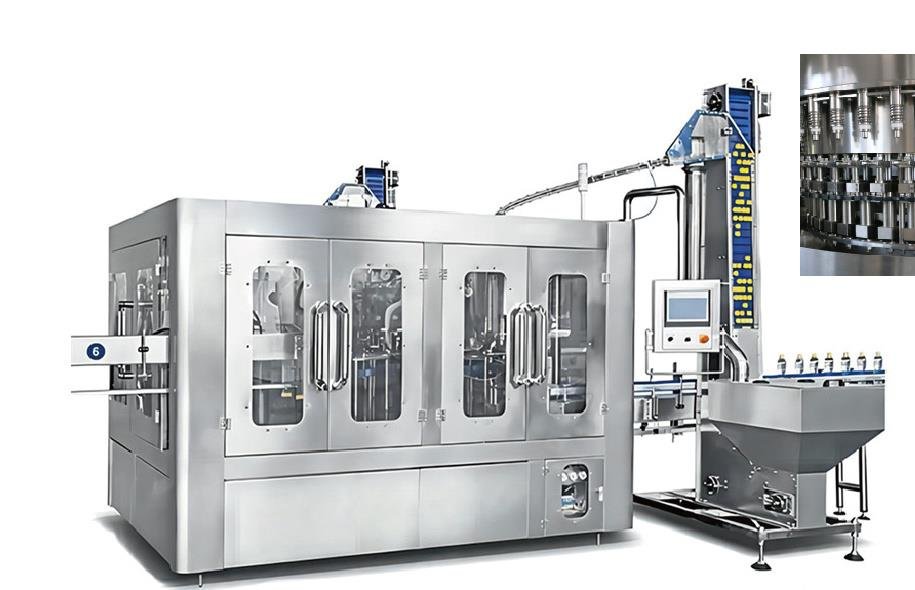
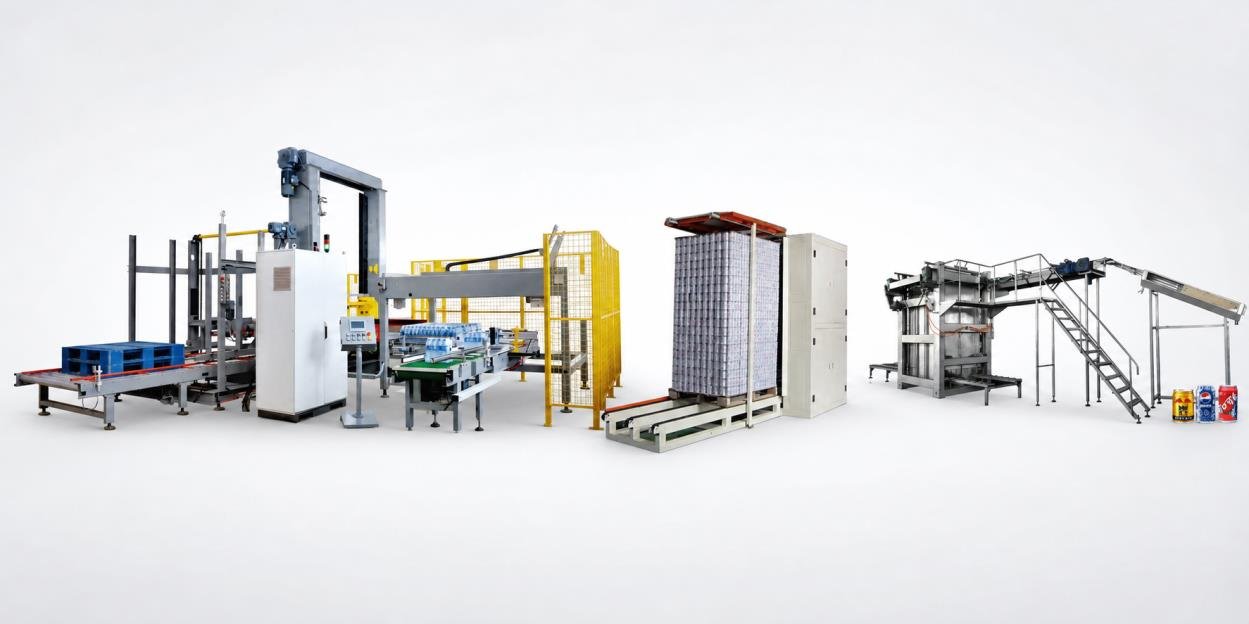
Catalog reference image used to explain equipment and system interfaces. It is not a fixed package or a completed customer project.
Confirmação do projeto
Qual etapa ou condição verificada limita o produto acabado aprovado?
Defina garrafa, agrupamento e período comuns. Converta capacidades confirmadas em garrafas por hora e compare com os pacotes aprovados na saída. Investigue falta de alimentação, bloqueio e retomada antes de comprar uma enchedora mais rápida.
Este conteúdo destina-se ao planeamento; as condições finais devem ser confirmadas em cada projeto.
Pergunta
Perguntas frequentes
Garrafas por hora definem a produção diária?
Não apenas pela capacidade nominal. É preciso informar período programado, formato, paradas e contagem aprovada na saída. Velocidade de operação não inclui todas as interrupções e rejeições.
Como comparar pacotes/minuto com garrafas/hora?
Multiplique pacotes/minuto pelo número confirmado de garrafas/pacote e por 60. Isso iguala unidades, mas não comprova capacidade sustentada nas mesmas condições.
Mais acumulação resolve uma embaladora lenta?
Não um déficit permanente de capacidade. Pode dar espaço durante interrupções definidas, mas a embaladora precisa atender à demanda e recuperar o produto acumulado.
O que fazer se uma capacidade ainda não foi confirmada?
Mantenha a etapa em aberto e solicite formato, materiais, utilidades e provas pertinentes. Não substitua o dado pelo máximo do catálogo nem prometa produção com a comparação incompleta.
Por que a soma das paradas das máquinas supera a parada da linha?
Várias máquinas podem parar durante o mesmo evento. Compare horários e separe condição inicial de espera ou bloqueio propagado. Somar todos os intervalos contabilizaria parte da perda de tempo mais de uma vez.